 Küresel
Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Tüm statik yük hesaplamalarını kağıt üzerinde geçiren özel bir dişli kutusu, tasarlanan 20.000 saatlik ömrü yerine 6.000 saatte hizmette başarısız olabilir. Endüstriyel dişli kutusu tamircilerinden elde edilen saha verileri, erken arızaların kabaca yüzde 60'ını yağlama eksikliklerinden, yüzde 20'sini hizalama ve kurulum hatalarından ve geri kalan yüzde 20'sini aşırı yükleme olaylarından, kirlenmeden ve üretim kusurlarından kaynaklıyor. Özel bir hız düşürücü belirleyen veya çalıştıran herkes için pratik sonuç aynıdır: Hizmet ömrü, çizim tahtasındaki dişli geometrisinden çok, çalışma öncesinde ve sırasında uygulanan disiplinlerle belirlenir.
Özel şanzıman servis ömrü bir dişlinin, yatağın veya contanın değiştirilmesi gerekmeden önce bir dişli kutusunun belirtilen yükte, hızda ve görev döngüsünde sağladığı çalışma saati sayısıdır. Bu aynı anda bir tasarım hedefi, bir işletme bütçesi ve bir bakım sözleşmesidir.
Özel bir dişli kutusunun servis ömrü potansiyeli, ilk dişli dişi kesilmeden önce tasarım sırasında kilitlenir. Malzeme seçimi listenin başında yer alıyor: dişli dişleri için 18CrNiMo7-6 gibi yüzeyi sertleştirilmiş alaşımlı çelikler, tamamen sertleştirilmiş alaşım miller ve dişli ağlarını tam tork altında tolerans dahilinde tutacak kadar sert gövde dökümleri. Temas geriliminde 1,25 ve bükülme geriliminde minimum 1,4 güvenlik faktörü, sürekli olarak derecelendirilmiş endüstriyel görev için kabul edilen temel değerdir; şok yüklü uygulamalar daha yüksek marjlar taşımalıdır.
Termal derecelendirme de aynı derecede belirleyicidir. Birçok saha arızası, yağ sıcaklığı 90 santigrat dereceyi aştığında başlar, çünkü yağın oksidasyon oranı her 10 derecede iki katına çıkar. Özel dişli kutusu yüksek ortam sıcaklığında veya uzun döngüler boyunca tam yük altında çalışacaksa, tasarımın daha büyük bir karter, cebri yağlama veya harici bir soğutma döngüsü içermesi gerekir; bu kararlar kurulumdan sonra yeniden donatılması pahalıdır.
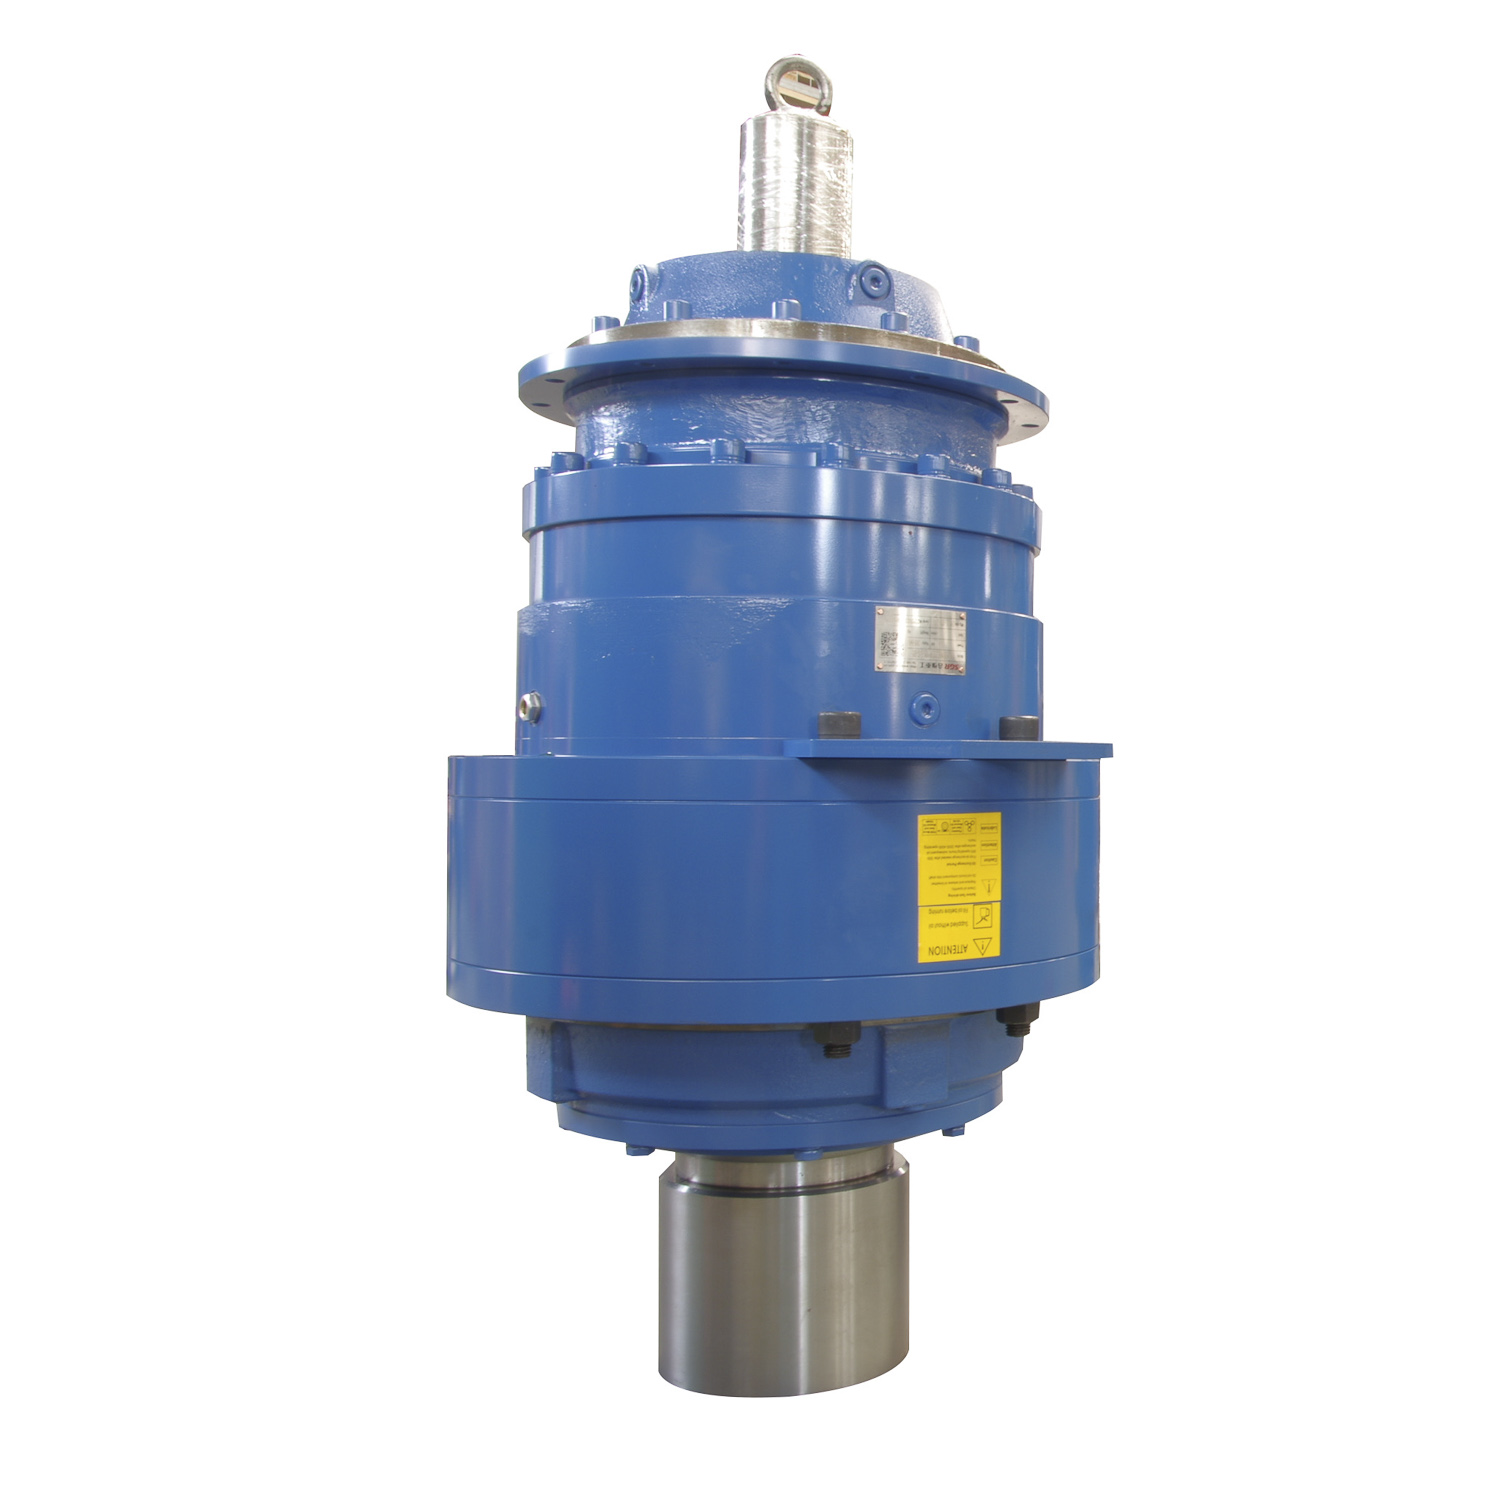 SGR N-Serisi Yüksek Torklu Planet Dişli Redüktörü Seçimden önce termal ve yük değerlerinin doğrulanması gereken ağır hizmet sürücüleri için uygun, sertleştirilmiş dişli ve sağlam yatak desteğine sahip kompakt planeter redüktör. Ürünü Görüntüle →
Yüksek torklu uygulamalarda, planet dişli takımları yükü çeşitli ağlara dağıtır, bu da diş seti başına gerilimi azaltır ve eşit çıkış torku altında servis ömrünü uzatır. Shanghai SGR Heavy Industry Machinery Co., Ltd. (SGR), dış yüzeyi sertleştirilmiş dişliler ve büyük boyutlu rulman setleri etrafında planet redüktörler üretiyor; bu nedenle, alıcılar kompakt, ağır hizmet tipi tahriklere yönelik özel teklifleri karşılaştırırken yüksek torklu planet tasarımı ortak bir referans noktasıdır.
"Görev döngüsünü dürüstçe belirtin. Sabit yük için boyutlandırılmış bir dişli kutusu, gerçek süreç, soruşturma belgesinde hiç yer almayan tekrarlanan pik yükleri sağladığında zamanından önce arızalanır."
SGR Mühendislik Uygulama Notu
Yağlama disiplini, özel bir dişli kutusunu diğer operasyonel değişkenlerden daha hızlı uzatacak veya yok edecektir. Dişli kutusu arızalarının yüzde 60'ından fazlası yağlayıcıyla ilgili nedenlere dayanmaktadır: yanlış viskozite derecesi, düşük yağ seviyesi, parçacık kirliliği veya su girişi. Yüksek sıcaklıklarda film kalınlığını korudukları ve oksidasyona mineral yağlardan çok daha uzun süre dayandıkları için sürekli endüstriyel hizmet için yüksek viskozite indeksine sahip sentetik yağlar önerilir.
Viskozite alışkanlığa değil, üreticinin seçim tablosuna uygun olmalıdır. ISO VG 220 için tasarlanmış bir dişli kutusundaki ISO VG 320 yağı, çalkalama kayıplarını ve çalışma sıcaklığını artırır; bir derece çok ince bir yağ, sınır temasına ve mikro karıncalanmalara neden olur. Ortam sıcaklığı yıl boyunca 20 santigrat dereceden fazla değişiyorsa, mevsimsel derece değişikliği haklı görülebilir.
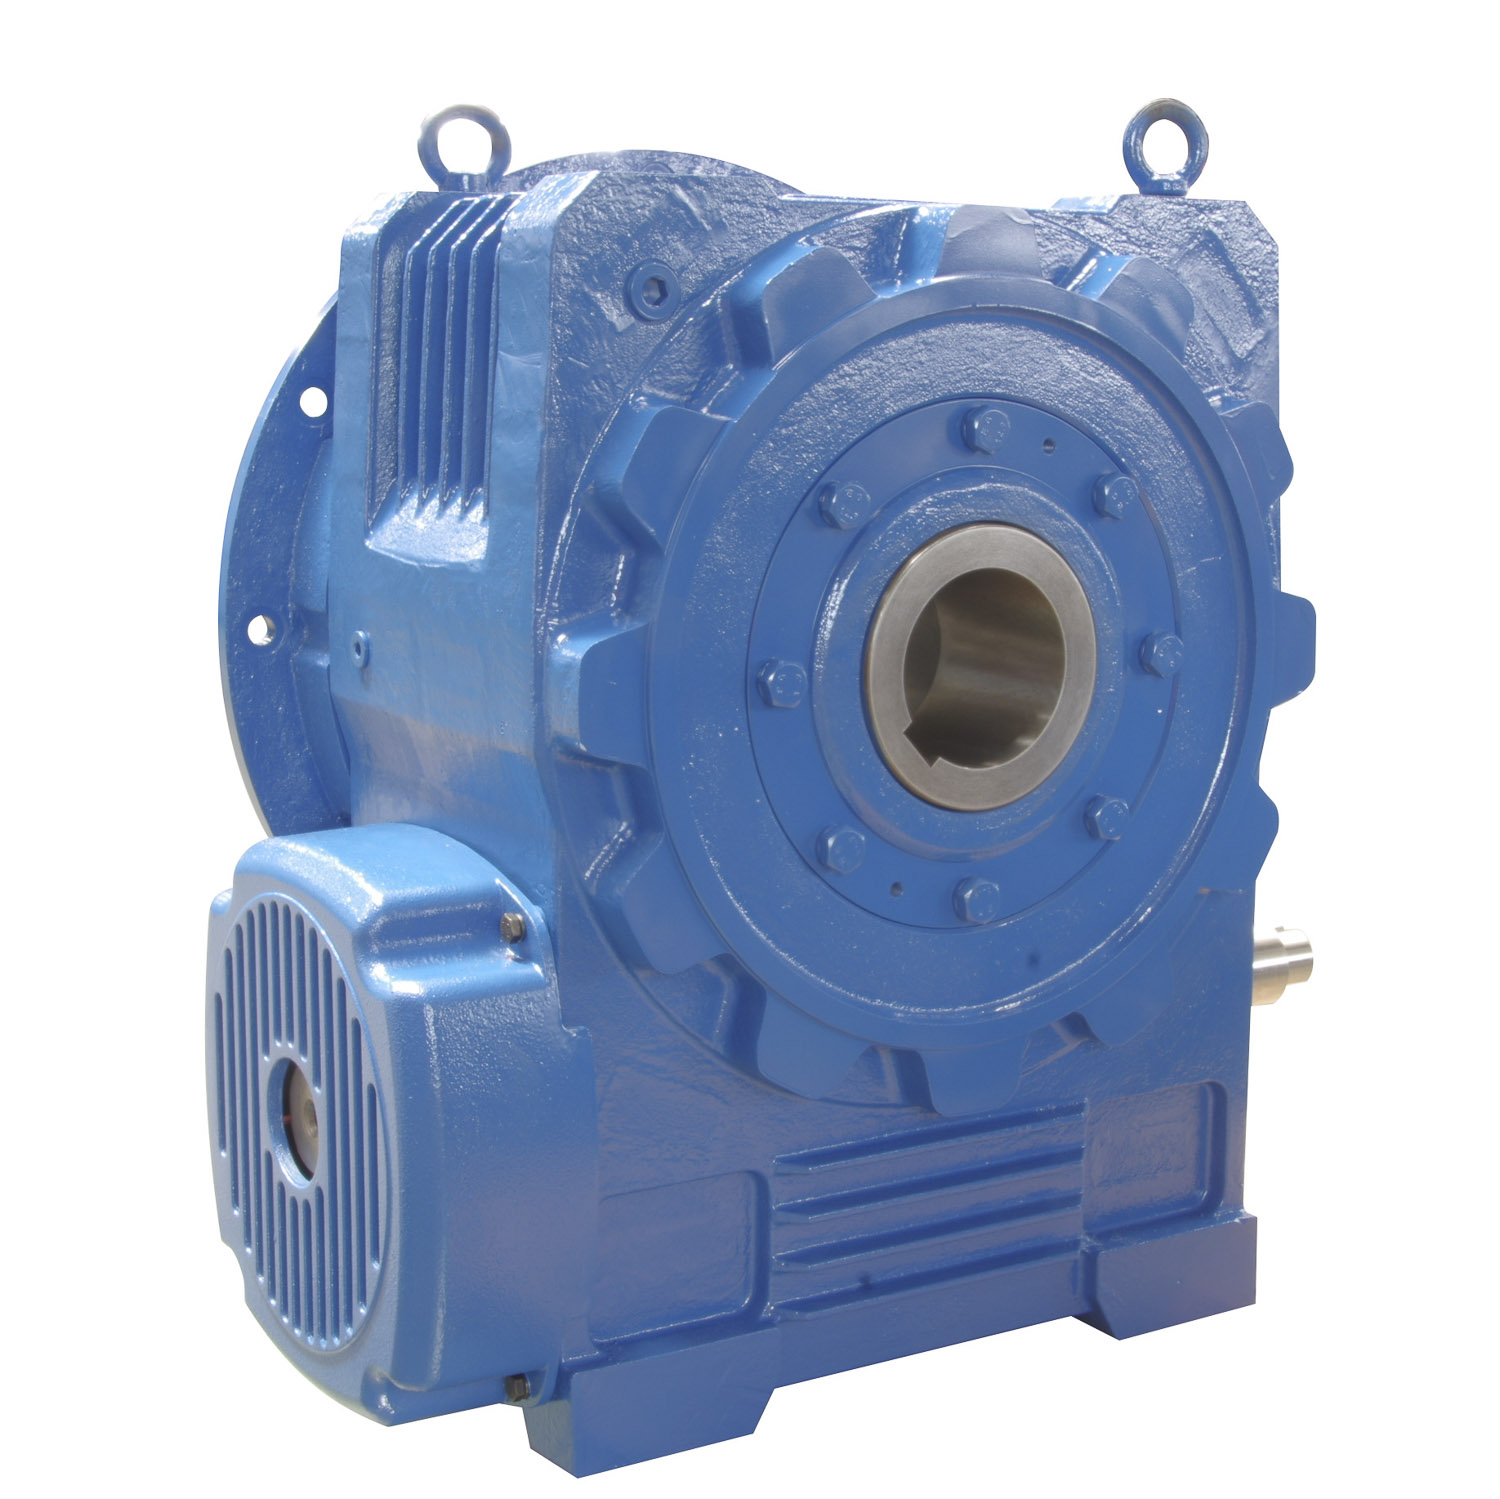 Yüksek Çıkış Torklu SGR Çift Zarflı Sonsuz Dişli Kutusu Daha fazla yük kapasitesi için çok dişli temasa sahip yüksek performanslı bir sonsuz dişli redüktör, ancak hizmet ömrü uygun yağlama ve kirlilik kontrolüne bağlıdır. Ürünü Görüntüle →
Sonsuz dişli redüktörler, diş ağındaki kayma hızının yüksek olması ve yağ filminin geniş bir temas alanını ayırması gerektiğinden özel ilgiyi hak etmektedir. SGR'nin yüksek performanslı çift zarflı sonsuz dişli kutusu, yük kapasitesini artıran çok dişli bir temas düzeni kullanır, ancak tasarım, nominal hizmet ömrünü yalnızca yağ zamanında değiştirildiğinde ve kirlilik filtrelendiğinde sunar.
Yağ analizi bir bakım gideri değildir. Şanzıman aşınması için kilometre sayacıdır.
Hizalama ve kurulum hataları kabaca beşte bir dişli kutusu arızasına neden olur ve bu durumların her biri önlenebilir. Yanlış hizalama, sapma kaplin üreticisinin kabul edilebilir bandının içinde olsa bile, rulmanlara ve dişlere döngüsel yükler uygulayarak hesaplanan rulman ömrünü yüzde 50'ye kadar azaltır. Açısal yanlış hizalama, kaplin ayrımının inç başına 0,0005 inç'in altında tutulmalıdır; paralel ofset 0,002 inç'in altındadır.
Taban plakası hazırlığı hizalamanın devam edip etmeyeceğini belirler. Harç boşlukları, yumuşak ayaklar ve çarpık flanşlar, servisin ilk haftalarında dişli kutusunun hizasının bozulmasına neden olur. 10 kW'ın üzerindeki her sürücüde lazer hizalama kullanın ve muhafaza büyümesi şaft merkezlerini değiştirdiğinden ünite termal dengeye ulaştıktan sonra hizalamayı yeniden kontrol edin.
Termal büyüme ödeneği
Muhafazanın genişlemesinden kaynaklanan soğuk ve sıcak şaft merkez konumları arasındaki fark. Bunu göz ardı etmek, mükemmel şekilde hizalanmış bir soğuk dişli kutusunu, çalışmanın ilk saati içinde yanlış hizalanmış bir sıcak dişli kutusuna dönüştürür.
Özel bir dişli kutusu, beyan edilen bir görev döngüsü için tasarlanmıştır ve bu döngüden sapmalar, açıklanamayan saha arızalarının başlıca nedenidir. Teknik özellikler belgesindekinden daha ağır yükler, daha hızlı çevrimler, daha sık başlatmalar veya daha yüksek ortam sıcaklıkları, hiçbir bakım planının iptal edemeyeceği hasarların birikmesine neden olur.
Şanzıman Servis Ömrünün Kaybolduğu Yer
Şok yükleme en zarar verici sapmadır. Nominal torkun yüzde 200'üne tek bir olay, dişli teması yorulma ömrünü büyük ölçüde azaltabilir. Şok yüklerin mümkün olduğu durumlarda tork sınırlayıcılar, kesme kaplinleri veya elektronik akım tabanlı koruma ekleyin ve yük olaylarını kaydedin; böylece orijinal özel dişli kutusu özellikleri yeniden değerlendirilebilir.
Uyarı sınırı kuralı: İlk veri noktası toplanmadan önce alarm eşiğini yazılı olarak tanımlayın. Eğilimler ortaya çıktıktan sonra belirlenen eşikler, yargılamaları gereken kanıtlara göre önyargılıdır.
Durum izleme, onarımların bir felaket sonrası yerine üretim sırasında planlanabildiği yüzde 20 ila 30 hasar aşamasındaki aşınma modellerini tespit ediyor. Titreşim analizi, yağ numunesi alma ve sıcaklık trendi kaydı, özel dişli kutuları için etkili bir izleme programının üç temel direğidir.
| Yöntem | Önerilen frekans | Birincil arıza modu algılandı |
| Titreşim analizi | Aylık veya sürekli | Rulman aşınması, dişli ağı hasarı, dengesizlik |
| Yağ analizi | Üç ayda bir | Parçacık kirliliği, su, viskozite kaybı |
| Sıcaklık eğilimi | Haftalık | Aşırı yük, soğutma kaybı, yağlayıcının bozulması |
| Görsel gezinti | Aylık | Sızıntı, sürtünme korozyonu, bağlantı elemanı gevşekliği |
Yapılandırılmış bir genel bakış programı, birçok sorunu enstrümantasyondan önce yakalar. Operatörler aşağıdakileri takip etmelidir: düzenli redüktör muayenesi ve bakım programı , her ziyarette yağ seviyesini, havalandırmaları, bağlantı elemanlarını ve anormal gürültüyü kapsar.
Arızalar ortaya çıktığında arıza modunun belirlenmesi önemlidir. Rulman dökülmesi, diş çukurlaşması, sürtünme ve yağ sızıntısı belirgin belirtilere sahiptir; pratik Planet dişli redüktör arızalarını değerlendirmeye yönelik saha kılavuzu bakım ekiplerinin yeniden devreye almadan önce temel nedeni izole etmesine yardımcı olur.
En pahalı dişli kutusu onarımı, dişli kutusunun şaftın tutukluk yapması nedeniyle arızasını duyurmasının ardından gerçekleştirilen onarımdır.
Doğru tasarım marjları, uygun yağlama ve kontrollü çalışma koşullarıyla, endüstriyel özel bir dişli kutusu tipik olarak 20.000 ila 50.000 saat hizmet ömrü sağlar. Rulman L10 ömrü ve dişli temas yorulma ömrü iki sınırlayıcı unsurdur ve her ikisi de yüklemeye, hıza ve yağlayıcı kalitesine bağlıdır.
Üreticiler genellikle yağ türüne, çalışma sıcaklığına ve görev döngüsüne bağlı olarak yağ değişimini 2.000 ila 8.000 çalışma saati arasında belirler. Yağ analizi, güvenli aralığı iki katına kadar uzatabilir ancak hiçbir zaman üreticinin mutlak maksimum aralığını aşamaz.
Yağlamayla ilgili nedenler baskındır ve erken dişli kutusu arızalarının yüzde 60'ından fazlasını oluşturur. Kurulum ve hizalama hataları yaklaşık yüzde 20'yi oluşturur ve bunu aşırı yükleme olayları ve kirlenme takip eder.
Evet. Temas gerilimine ilişkin güvenlik faktörünün yükseltilmesi, rulman değerlerinin yükseltilmesi, dış yüzeyi sertleştirilmiş dişli malzemelerinin belirtilmesi ve termal kapasitenin eklenmesi, hesaplanan hizmet ömrünü uzatır. Değiş tokuş boyut, ağırlık ve maliyettir; bu nedenle görev döngüsünün tasarım aşamasında doğru bir şekilde tanımlanması gerekir.
Sonuç olarak: Özel bir dişli kutusu yalnızca tasarlandığı görev döngüsü, çalıştığı yağ ve monte edildiği hiza kadar iyidir. Bu üçünde ustalaştığınızda, nominal ömür gerçekçi bir hedef haline gelir.

Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Ürün Bilgisi: . MNC3E400 Serisi Yüksek Hız...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Çeşitli hız oranları seçilebilir, standart hidrolik motor arayüzü, çıkış mili dişleri entegre edi...
Detaylara bakın
Şanzıman, standartlaştırma ve iyi sızdırmazlık ile tasarlanmıştır ve çok açılı kurulumlara uyum s...
Detaylara bakın
Gezegensel dişli şanzımanının yüksek verimliliğini, büyük hız oranları için bir solucan dişli red...
Detaylara bakın
SGR, 1996'dan beri ISO 9001 sertifikalı, DNV akredite endüstri şanzıman üreticisidir. Dünya çapındaki markalara farklı dişli redüktörleri tedarik ediyoruz.

