 Küresel
Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Bir mikser üreticisi, hiçbir katalog redüktörünün karşılayamayacağı bir spesifikasyonla SGR'ye yaklaştı: 12.000 Nm çıkış torku, 43 rpm çıkış hızı ve sıkı bir muhafaza içinde dikey flanş montajı. Sonunda kabul testini geçen tahrik, boyutları değiştirilmiş standart bir dişli kutusu değildi. Herhangi bir özel dişli kutusu için geçerli olan aynı disiplinli süreç kullanılarak görev profilinden dışarıya doğru tasarlandı.
Özel bir dişli kutusu, değiştirilmiş standart redüktörden temel bir açıdan farklılık gösterir: izlenebilirlik. Diş geometrisi, malzeme kalitesi, ısıl işlem döngüsü, işleme toleransları ve test prosedürlerinin tümü yazılı bir çalışma spesifikasyonuna göre yapılır. Hiçbir şey varsayılmıyor. Bu makale, ilk tasarım hesaplamasından son yük testine kadar bu sürecin pratikte nasıl çalıştığını açıklamaktadır.
Özel bir dişli kutusu projesi CAD çalışmasıyla değil veri toplamayla başlar. Üreticinin giriş hızına ve motor gücüne, gerekli çıkış hızına veya azaltma oranına, nominal ve tepe torkuna, görev döngüsüne, montaj yönüne, ortam koşullarına, gürültü sınırlarına ve beklenen hizmet ömrüne ihtiyacı vardır. Dikkatli bir mühendis isim plakası derecelendirmesinden daha fazlasını ister. Makine başlatma veya geri alma sırasında şok yükler uygularsa, dişli kutusunun bunları absorbe etmesi gerekir. Günde 24 saat çalışıyorsa termal derece bir kısıtlama haline gelir. Aşağıdaki tablo minimum tasarım girdilerini ve her birinin neleri etkilediğini listelemektedir.
| Tasarım girişi | Neyi belirler | Örnek değer |
|---|---|---|
| Nominal çıkış torku | Dişli modülü, alın genişliği, yatak boyutu | 12.000 Nm |
| Giriş hızı ve motor gücü | Adım çizgisi hızı, yağlama yöntemi | 1.450 dev/dak, 55 kW |
| Pik ve şok yükler | Servis faktörü, kasa derinliği, diş kökü tasarımı | Başlangıçta nominal torkun iki katı |
| Görev döngüsü | Termal kapasite, soğutma sistemi | 24 saat/gün, sürekli |
| Montaj yönü | Rulman düzeni, yağ akış yolu | Dikey, flanş çıkışı |
| Ortam sıcaklığı | Conta tipi, yağlayıcı sınıfı | Maksimum 45 °C |
Her girdi tasarımı değiştirir. Nominal torkun üç katı değerindeki bir tepe yük, diş kökü gerilimi ve yatak ömrü hesaplamalarının daha yüksek bir değerde tekrarlanmasına neden olur. Dikey montaj, yağın üst yatağa nasıl ulaştığını ve ayrı bir yağlama sisteminin gerekli olup olmadığını değiştirir. 45 °C'lik ortam sıcaklığı daha büyük bir muhafaza veya soğutma fanı gerektirebilir. Bu parametreler eksik olduğunda mühendis ya varsayımlarda bulunur ya da teklif vermeyi reddeder. Her ikisi de tahmin etmekten daha iyidir.
Görev profili kararlaştırıldıktan sonra mühendis dişli düzenini seçer. Karar, redüksiyon oranına, tork yoğunluğuna, mevcut alana ve çıkış ekseninin yönüne bağlıdır. Üç mimari, çoğu özel çalışmayı kapsar.
Planet dişli kutuları, koaksiyel, kompakt bir pakette yüksek tork sağlar. Yük birkaç planet dişli arasında paylaşıldığı için her diş, eşdeğer paralel şaft tasarımına göre daha az gerilim taşır. Düşük hızda sürekli yüksek tork gerektiren uygulamalar genellikle yüksek torklu planet dişli kutusu sertleştirilmiş ve taşlanmış dişlilere ve azami yüke uygun boyutta bir mahfazaya sahiptir.
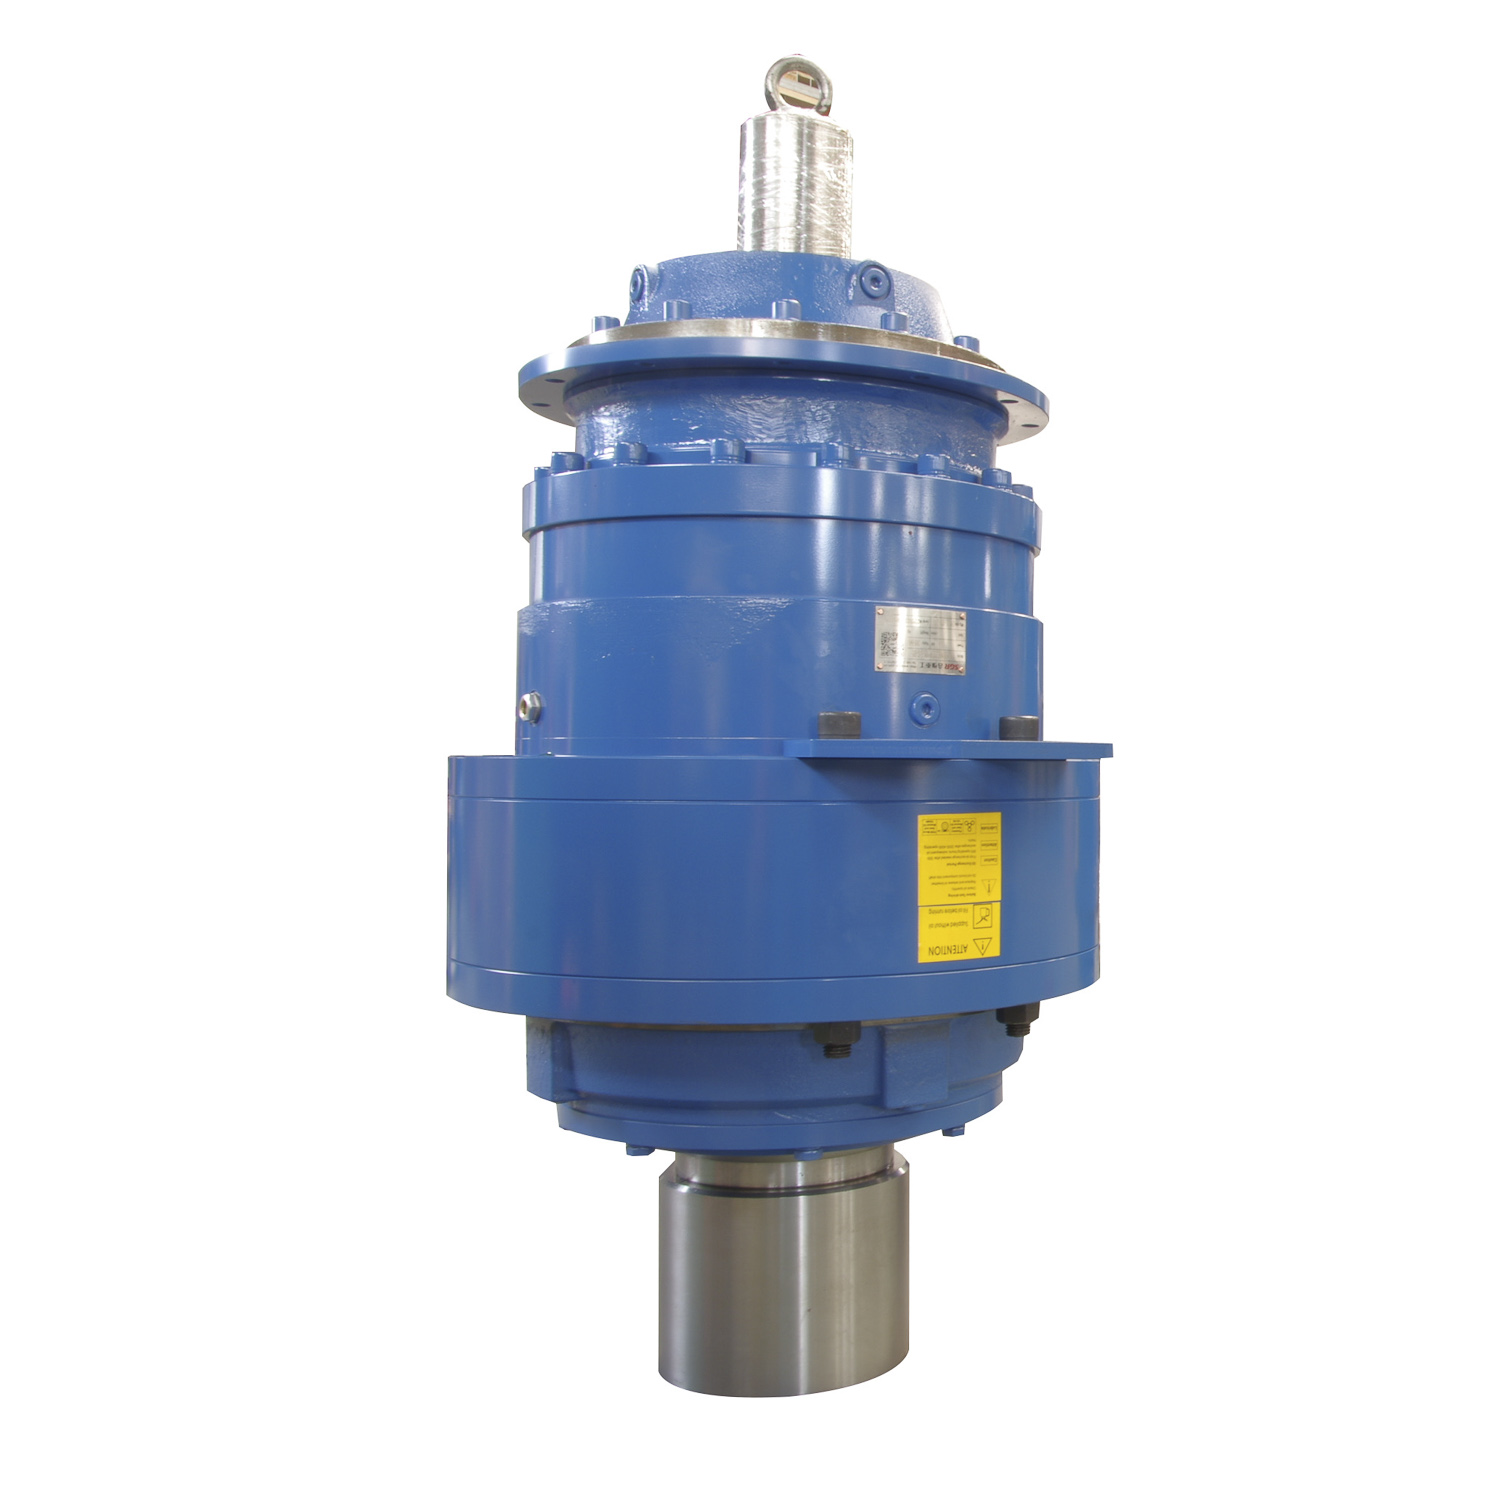 Yüksek Torklu Özel Planet Dişli Redüktörü Üreticileri, Şirket Shanghai SGR Heavy Industry Machinery Co., Ltd, Yüksek Torklu Çin Planet Dişli Redüktörü Üreticileri, OEM / ODM Planet Dişli Kırmızı... Ürünü Görüntüle →
Çift zarflı sonsuz dişli kutuları, çıkış milinin motor ekseninden 90 derece dönmesi gerektiği ve yükün şok veya titreşim içerdiği durumlarda olağan seçimdir. İçbükey solucan yüzeyi sonsuz dişlinin etrafını sararak silindirik bir sonsuz vidaya göre daha geniş bir temas alanı oluşturur. Karıştırıcı kanatlarının değişen akışkan direnciyle karşılaştığı mikser servisinde, Mikser uygulamaları için çift zarflı sonsuz dişli kutusu sürücüyü kompakt tutarken bu değişiklikleri emer.
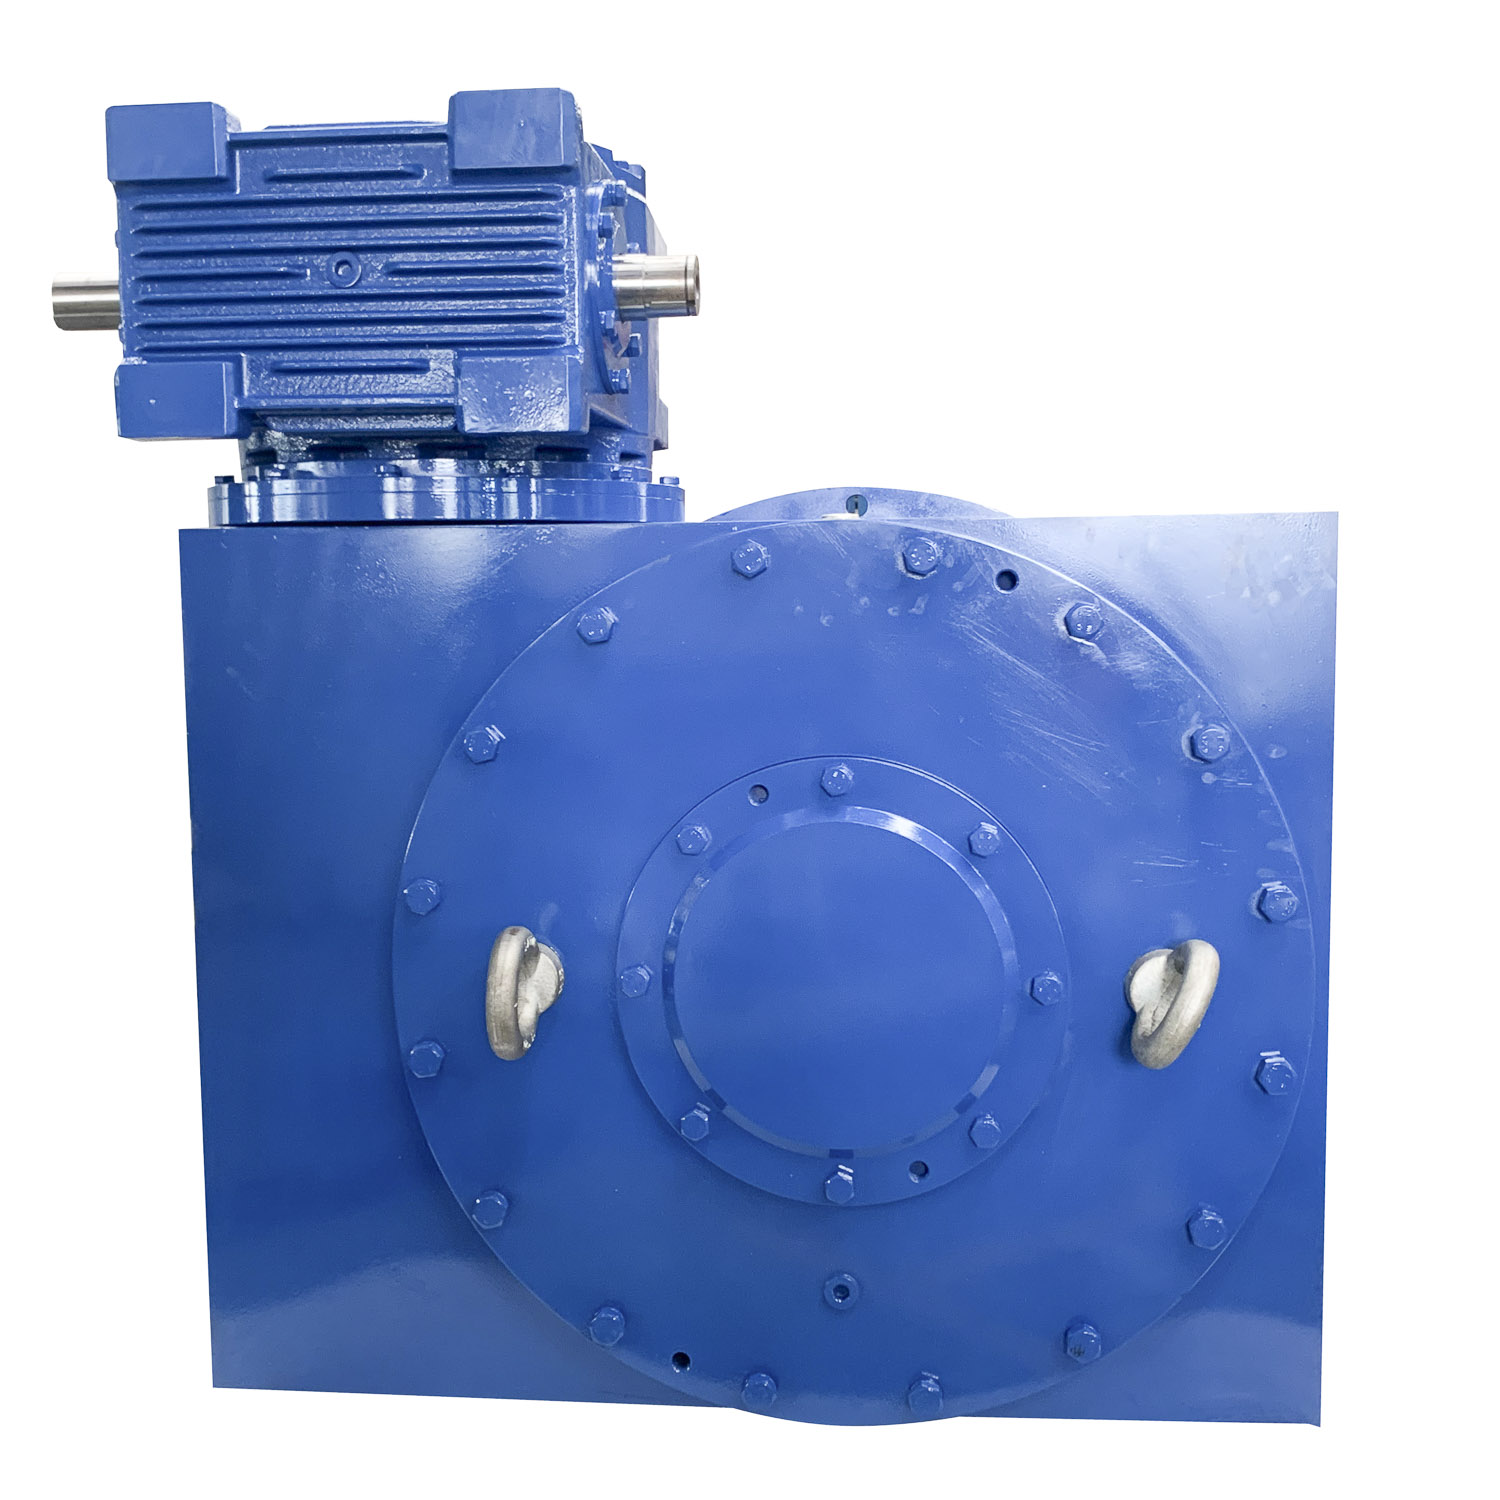 Mikser Üreticileri İçin Özel Çift Zarflı Sonsuz Şanzıman Uygulaması, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd, Mikser Üreticileri İçin Çin Çift Zarflı Sonsuz Şanzıman Uygulamasıdır, OEM / ODM Çift... Ürünü Görüntüle →
Bir aşamanın pratik aralığının ötesindeki oranlar için veya hem büyük bir oran hem de dik açılı bir çıkışa ihtiyaç duyulduğunda, mühendisler gezegensel aşamayı toroidal sonsuz aşamayla tek bir muhafazada birleştirir. Gezegen aşaması oranı sağlar; solucan aşaması çıktı eksenini yeniden yönlendirir.
Ayrıntılı aşama hesaplaması diş sayısını, modülü, helis açısını, merkez mesafesini, yüz genişliğini ve boşluk aralığını sabitler. Yük kapasitesi, ISO 6336 ve AGMA 2001 gibi derecelendirme yöntemleri kullanılarak, görev döngüsü ve şok yükler için uygulanan bir servis faktörü ile diş bükülmesi ve yüzey dayanıklılığı açısından kontrol edilir. Bu adım, seçilen mimarinin gerekli ömrü (endüstriyel ekipmanlar için genellikle 20.000 ila 50.000 saat) zarfı aşmadan karşılayıp karşılayamayacağını belirler.
Dişli performansına geometri kadar metalurji de karar verir. Planet ve silindirik dişliler genellikle sementasyonlu alaşımlı çelikten yapılır. İşlenmemiş parçalar kabaca 0,8 ila 1,2 mm'lik bir kasa derinliğine kadar karbürlenir, yan tarafta 58 ila 62 HRC'ye kadar sertleştirilir ve ardından nihai geometriye kadar taşlanır. Sert kutu aşınma direnci sağlar; sert çekirdek bükülme mukavemeti sağlar. Bu adımlardan herhangi birinin atlanması veya yanlış kontrol edilmesi erken çukurlaşmaya veya diş kırılmasına neden olur.
Çift zarflı sonsuz dişli kutuları farklı bir malzeme çifti kullanır. Sonsuz vida sertleştirilmiş ve taşlanmıştır, sonsuz dişli çarkı ise bronz alaşımdan işlenmiştir. Bronz, solucan tahriklerinin doğasında bulunan kayan teması tolere eder ve solucana zarar vermeden küçük parçacıkları gömer. Özel çalışmalarda, alıcının belirtilen kalite ve işlemin gerçekten kullanıldığını doğrulayabilmesi için malzeme sertifikası ve ısıl işlem kayıtları dişli kutusuyla birlikte teslim edilmelidir.
Özel dişli kutusu imalatı, genel işlemeyi özel dişli üretimi ile birleştirir. Muhafazalar CNC makinelerinde frezelenir ve delinir. Dişli boşlukları döndürülür ve dişler azdırma veya şekillendirme yoluyla kesilir. Isıl işlemden sonra hassas dişliler CNC dişli taşlama tezgâhlarında profil taşlanarak sertleşmeden kaynaklanan çarpılmalar düzeltilir. Kesmeden taşlamaya ve son incelemeye kadar tüm süreç, daha önceki makalemizde ele alınmıştır. şanzıman imalatının sırları .
Toleranslar, özel bir dişli kutusunu ticari bir redüktörden ayırır. Standart endüstriyel dişliler genellikle DIN kalitesi 7 veya 8'e göre üretilir. Özel düşük gürültülü dişli kutusu genellikle daha sıkı hatve ve profil sapma limitleriyle DIN kalitesi 5 veya daha iyisine göre taşlanır. Yanlış hizalama doğrudan rulman ömrünü azalttığından ve gürültüyü arttırdığından, yatak delik konumları birkaç mikron dahilinde tutulur.
Çift zarflı solucanların toroidal yüzeyleri özel bir taşlama işlemine ihtiyaç duyar; geleneksel bir dişli taşlama makinesi bu kavisli profili üretemez. Bu işi yapan makinenin ürettiği parça kadar hassas olması gerekir. SGR, toroidal sonsuz profiller için dört eksenli bağlantılı karmaşık konturlu taşlama makinesi geliştirdi ve sonucu kontrol etmek için özel bir sonsuz vida ve ocak ölçüm cihazı kullanıyor. Özel takımlar ve özel denetimin bu kombinasyonu, tekrarlanabilir çift zarflı solucan üretimini mümkün kılar.
Montaj, tasarım amacının işlenmiş parçalarla buluştuğu yerdir. Rulmanlar belirlenen aralığa önceden yüklenir, boşluk kararlaştırılan değere ayarlanır ve diş temas düzeni kontrol edilir. Contalar ve yağlama yolları montaj yönüne göre doğrulanır. Müşteri bir redüktörlü motor konfigürasyonu belirttiğinde, örneğin dişli motorlar için planet dişli kutusu , motor flanşı ve giriş deliği çizime göre ölçülür, böylece motor sahada değişiklik yapılmadan takılabilir.
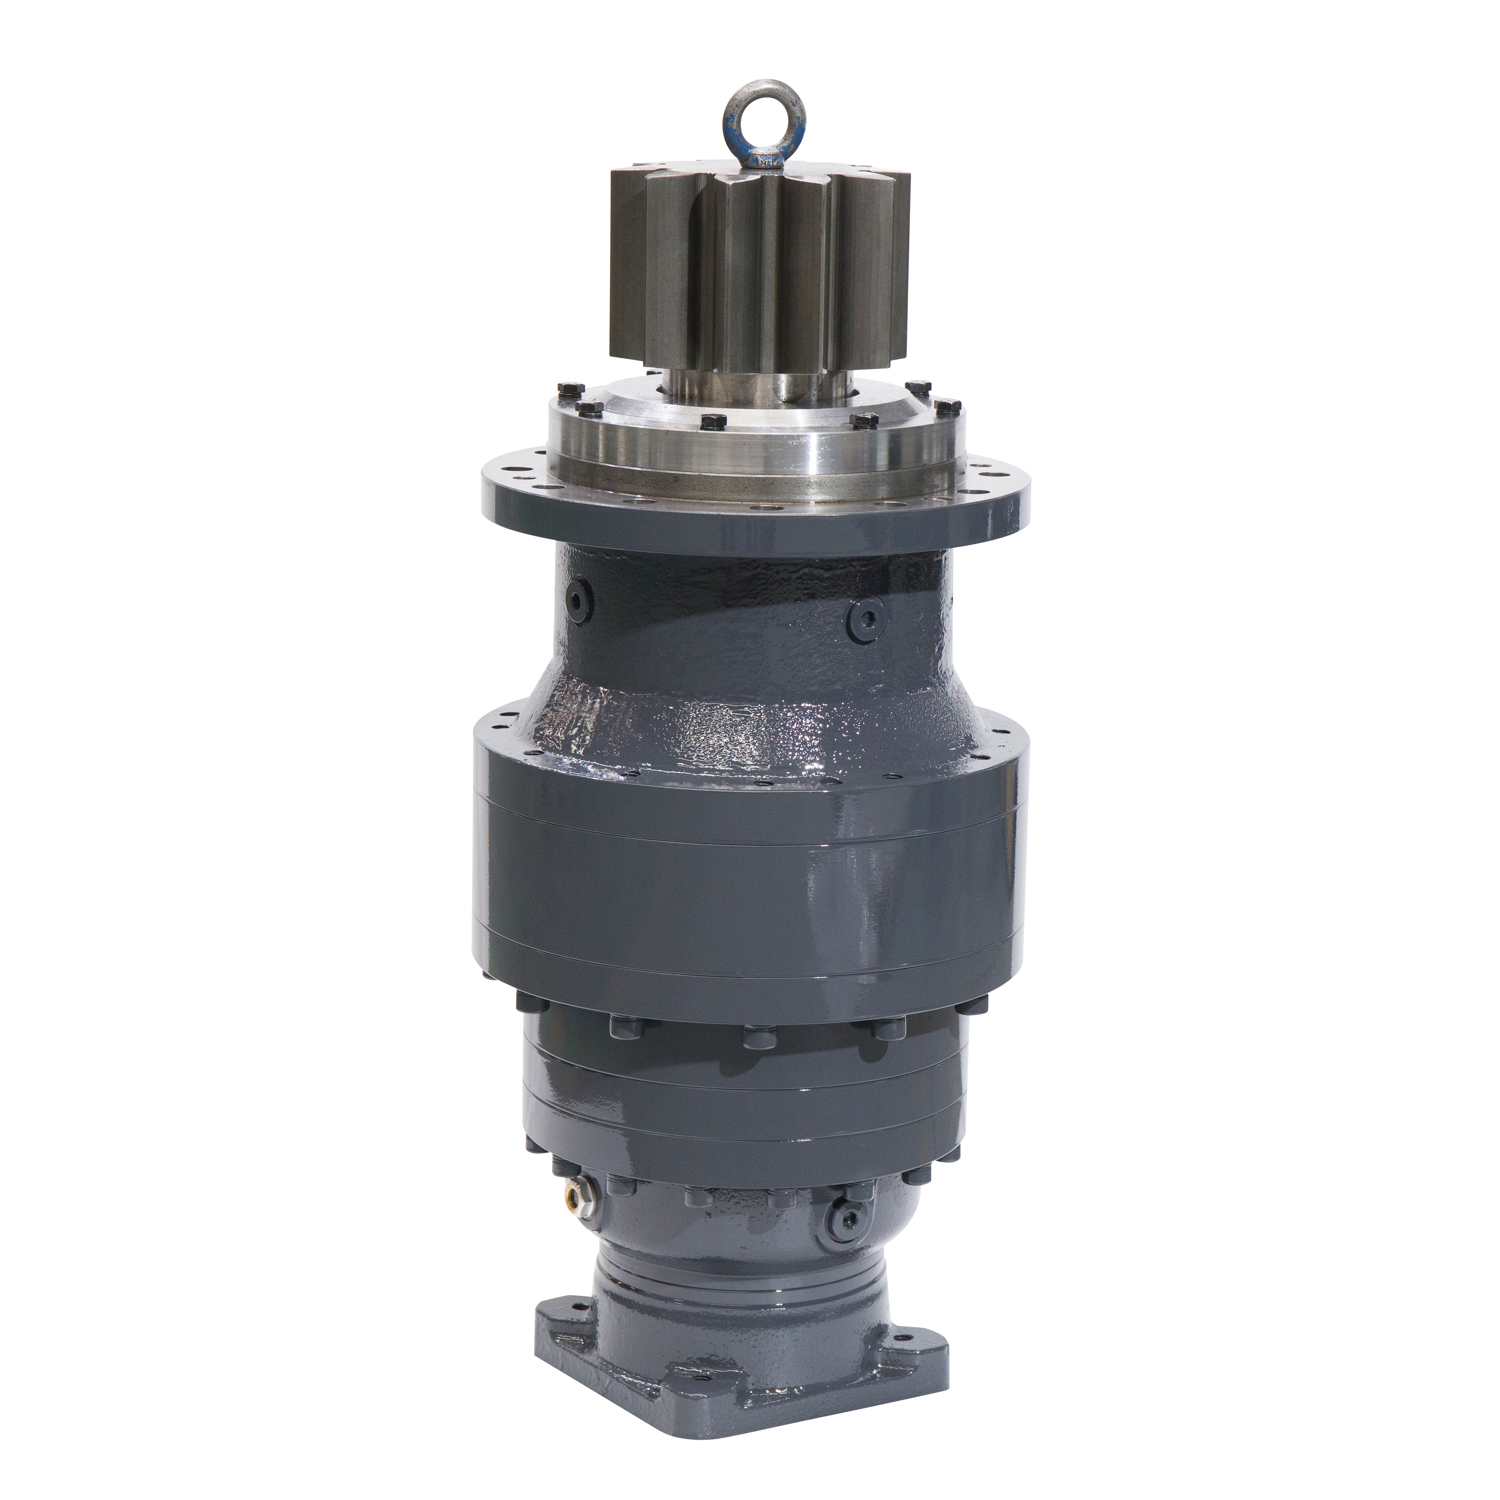 Dişli Motorları için Özel Planet Şanzıman Üreticileri, Şirket Shanghai SGR Heavy Industry Machinery Co., Ltd, Çin Dişli Motorları Üreticileri için Planet Şanzıman, Dişli Motorları için OEM / ODM Planet Şanzımandır. Ürünü Görüntüle →
Montajdan sonra dişli kutusu bir test tezgahında çalıştırılır. Saygın bir üretici yük altında şunları ölçer:
Ölçüm ekipmanı, bir dişli kutusunun kontrol edilmesi ile kanıtlanması arasındaki farktır. Bir koordinat ölçüm makinesi mahfaza ve dişli geometrisini doğrular; bir dişli kutusu güç ve verimlilik test sistemi, monte edilmiş ünitenin yük altında olduğunu doğrular; arka arkaya test düzeneği üniteyi her iki yönde de çalıştırabilir. Düzenlemeye tabi endüstriler için zincirin tamamı sertifikasyon gerektirebilir. SGR, redüktörleri için belgelenmiş malzeme ve test prosedürlerini zorunlu kılan Rusya Deniz Taşımacılığı Sicili gerekliliklerini geçmiştir. Bu konunun pratik tarafı rehberimizde anlatılmıştır. Projeniz için doğru dişli kutusunu nasıl seçersiniz? .
Özel bir dişli kutusu uzun bir hizmet ömrü taahhüdü taşıdığından, üreticinin kapasitesi dişli tasarımıyla aynı incelemeyi hak eder. Dört kontrol, yetenekli tedarikçileri satıcılardan ve hafif montaj atölyelerinden ayırıyor.
İlk olarak, mühendislik derinliği. Teklif vermeden önce görev profilini isteyen bir tasarım ekibi arayın. ISO 6336 hesaplamalarına referans ve diş temas analizini tartışmaya istekli olmak, satış sayfasının değil, projeyi mühendisliğin yönlendirdiğinin işaretleridir.
İkincisi, şirket içi üretim. Dişli kesme ve taşlama, tedarikçinin kendi tesisinde, CNC takım tezgahları ve dişli taşlama makineleri yerde olacak şekilde gerçekleştirilmelidir. Her işleme adımını dışarıdan temin eden bir üretici, toleransları veya teslimat süresini kontrol edemez.
Üçüncüsü, muayene ve test. Tesisin kendi ölçüm cihazları ve test sistemleri olmalıdır. Ölçümün dışarıdan alınması durumunda kaliteyi artıran geri bildirim döngüsü bozulur.
Dördüncüsü, uygulama deneyimi. Benzer makinelerdeki referans kurulumları ve bu projelerden öğrenilen belgelenmiş dersleri isteyin. bir özel şanzıman tedarikçisi on yıllık tasarım ve üretim tecrübesiyle kritik detayları tereddüt etmeden adlandıracaksınız.
Özel şanzıman süreci bir sır değil, ancak kısayolları affetmez. Görev profilini dürüstçe tanımlayın, hesaplamayı doğrulayın, malzemeyi ve ısıl işlemi kontrol edin, dişlileri ölçün ve monte edilen üniteyi yük altında test edin. Beş adımın tümü ciddiye alındığında, özel dişli kutusu, çalıştırdığı makinenin en güvenilir parçalarından biri haline gelir.

Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Ürün Bilgisi: . MNC3E400 Serisi Yüksek Hız...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Çeşitli hız oranları seçilebilir, standart hidrolik motor arayüzü, çıkış mili dişleri entegre edi...
Detaylara bakın
Şanzıman, standartlaştırma ve iyi sızdırmazlık ile tasarlanmıştır ve çok açılı kurulumlara uyum s...
Detaylara bakın
Gezegensel dişli şanzımanının yüksek verimliliğini, büyük hız oranları için bir solucan dişli red...
Detaylara bakın
SGR, 1996'dan beri ISO 9001 sertifikalı, DNV akredite endüstri şanzıman üreticisidir. Dünya çapındaki markalara farklı dişli redüktörleri tedarik ediyoruz.

