 Küresel
Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Havacılık ve uzay dişli kutusunun hassasiyeti tek bir sayı değildir. Bu ölçülebilir niceliklerin bir demetidir: boşluk, burulma sertliği, iletim hatası ve tekrarlanabilirlik. Her biri yalnızca üreticinin test sıcaklığında değil, çalışma süresi boyunca tanımlanmalı, ölçülmeli ve doğrulanmalıdır.
Çıkış konumu hatası, elastik sarımı ve açısal tekrarlanabilirliği, tüm çalışma torku ve sıcaklık aralığı boyunca tanımlanmış sınırlara göre kontrol edilen ve teslim edilen her ünite için denetim verileri kaydedilen çok aşamalı bir episiklik sürücü.
Pratik etki sırasına göre en önemli parametreler:
Endüstriyel kataloglar bu değerleri nadiren belirtir; havacılık spesifikasyonları her zaman öyledir. Bu tek fark, dişli taşlamadan yağlayıcı seçimine kadar her tasarım kararını yönlendirir. Uçak ve uzay aracı sistemlerinde gezegen aşamalarının nasıl davrandığına daha yakından bakmak için teknik incelememize bakın. havacılık ve uzay mühendisliğinde planet dişli kutuları .
Yükün tersine çevrilmesinde açısal kayıp hareket olan boşluk, havacılıkta planet dişli kutusu seçiminde baskın hassasiyet özelliğidir. Havacılık ve uzay çalıştırma dereceleri genellikle bunu çıkışta 6 ark dakika veya daha azıyla sınırlandırır ve servo uçuş dereceleri 3 ark dakikanın altına düşer.
Kabul edilebilir değer yalnızca dişli kutusuna değil mekanizmaya bağlıdır:
| Başvuru | Maksimum çıkış boşluğu | Baskın yük profili | Tipik ortam aralığı |
| Uydu anteni işaret ediyor | 1 ark dakika veya daha az | Düşük hız, mikro titreşim | -30 C ila 70 C |
| İHA gimbal çalıştırma | 3 arkdakika or less | Yüksek hızlanma, geri vites | -40 C ila 85 C |
| Uçuş kontrol aktüatörü | 3 arkdakika or less | Döngüsel tersine çevirme, yüksek oran | -55 C ila 150 C |
| İtme ters çevirici sürücüsü | 6 ark dakika veya daha az | Yüksek yük, seyrek görev | -40 C ila 120 C |
Dişli ağlarının önceden yüklenmesiyle boşluk azaltılır, ancak ön yükleme sürtünme torkunu artırır, verimliliği düşürür ve aşınmayı hızlandırır. Bir havacılık tasarımı, boşluk gereksinimini aktüatörün tork bütçesine ve dayanıklılık hedefine göre dengelemelidir.
Burulma sertliği, yük değiştiğinde ne kadar açısal hatanın ortaya çıkacağını belirler; bu nedenle sertlik derecesi, yapısal bir özellik değil, bir kontrol döngüsü parametresidir. Nominal torktaki sarma, izin verilen çıkış hatasını aşarsa, sıfır boşlukla bile servo performansı başarısız olur.
Sertlik, diş yan geometrisi, yatak ön yükü, planet taşıyıcı sertliği ve yatak yapısı tarafından yönetilir. Yakın bağlantılı rulmanlara sahip koaksiyel düzenler, çoğu aktüatör kurulumu için en yüksek sertlik/hacim oranını sunar.
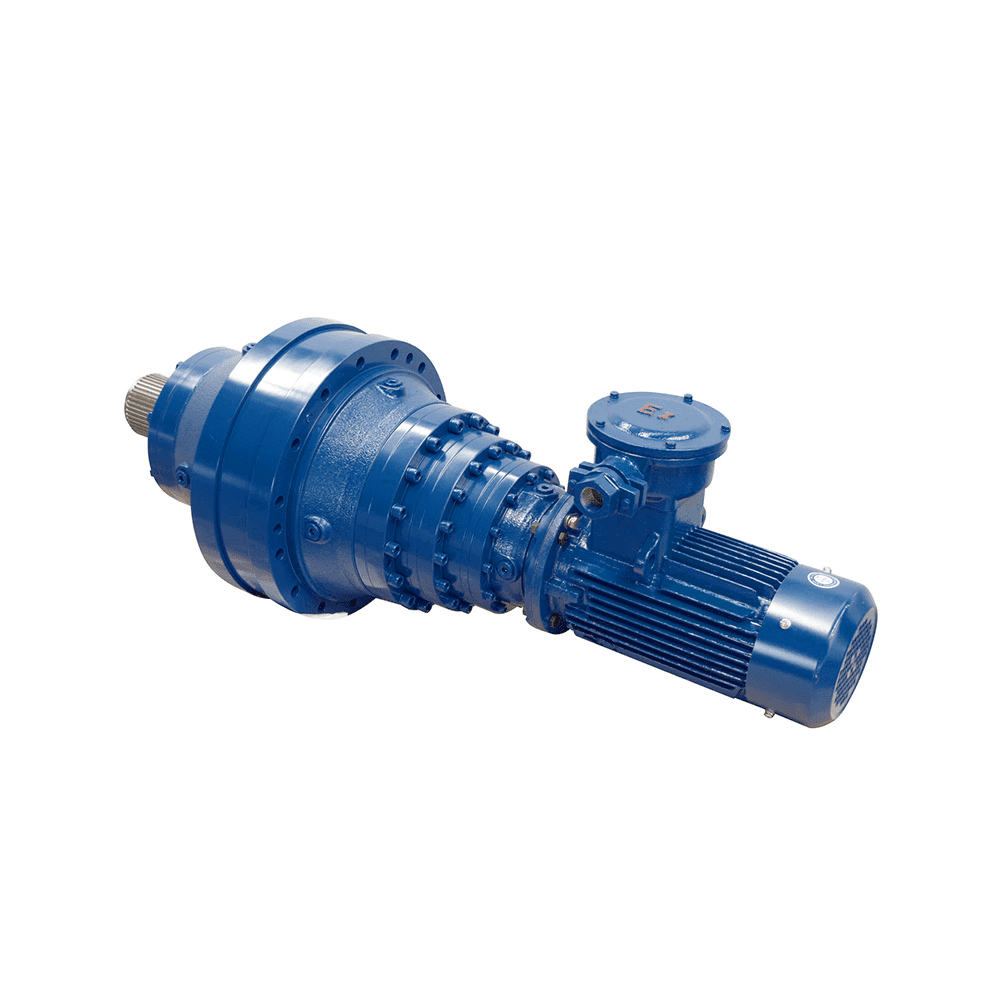 Ağır Hizmet Çalıştırma için Yüksek Torklu Koaksiyel Tabana Monte Planet Dişli Kutusu Bu koaksiyel planet dişli kutusu, çoklu montaj ve şaft seçenekleriyle 750.000 N.m'ye kadar çıkış torkunu destekler. Yakın bağlantılı yatak düzeni, önceki paragrafta tartışılan sağlamlığa katkıda bulunarak onu yüksek sertlikteki aktüatör kurulumları için uygun bir seçim haline getirir. Ürünü Görüntüle →
Tekrarlanabilirlik, tepkinin tamamlayıcısıdır. Dişli takımı aynı yan temas durumuna geri dönerse, bir ünite, boşluk değerinin küçük bir kısmı dahilinde komut verilen bir konumu tutabilir; bu, tutarlı ön yükleme torku ve sıcaklık karşısında kararlı sürtünme gerektirir.
Çıkış flanşında histerezis grafiğiyle ölçülen, sıfırdan nominal torka kadar bir tork-sapma eğrisi gerektirir. Eğri, çalışma torku penceresi boyunca düz bir çizgi olmalıdır; düzgün olmayan bir eğri değişken örgü ön yükünü gösterir.
Havacılık ve uzay planet dişli kutuları, endüstriyel ünitelerin asla deneyimlemediği sıcaklık değişimlerinde hassasiyetlerini korumalıdır. Bu nedenle malzeme ve yağlayıcı seçimleri yalnızca dayanıklılıkla değil, termal genleşme ve stabiliteyle de belirlenir.
Ticari tasarımlarla karşılaştırıldığında neler değişir:
Sürekli çalıştırmada kullanılan yüksek torklu planeter redüktörler, aşırı sıcaklıklarda sertlik derecelerini göstermelidir çünkü mahfaza, bulunduğu şafttan farklı şekilde genişler ve daralır.
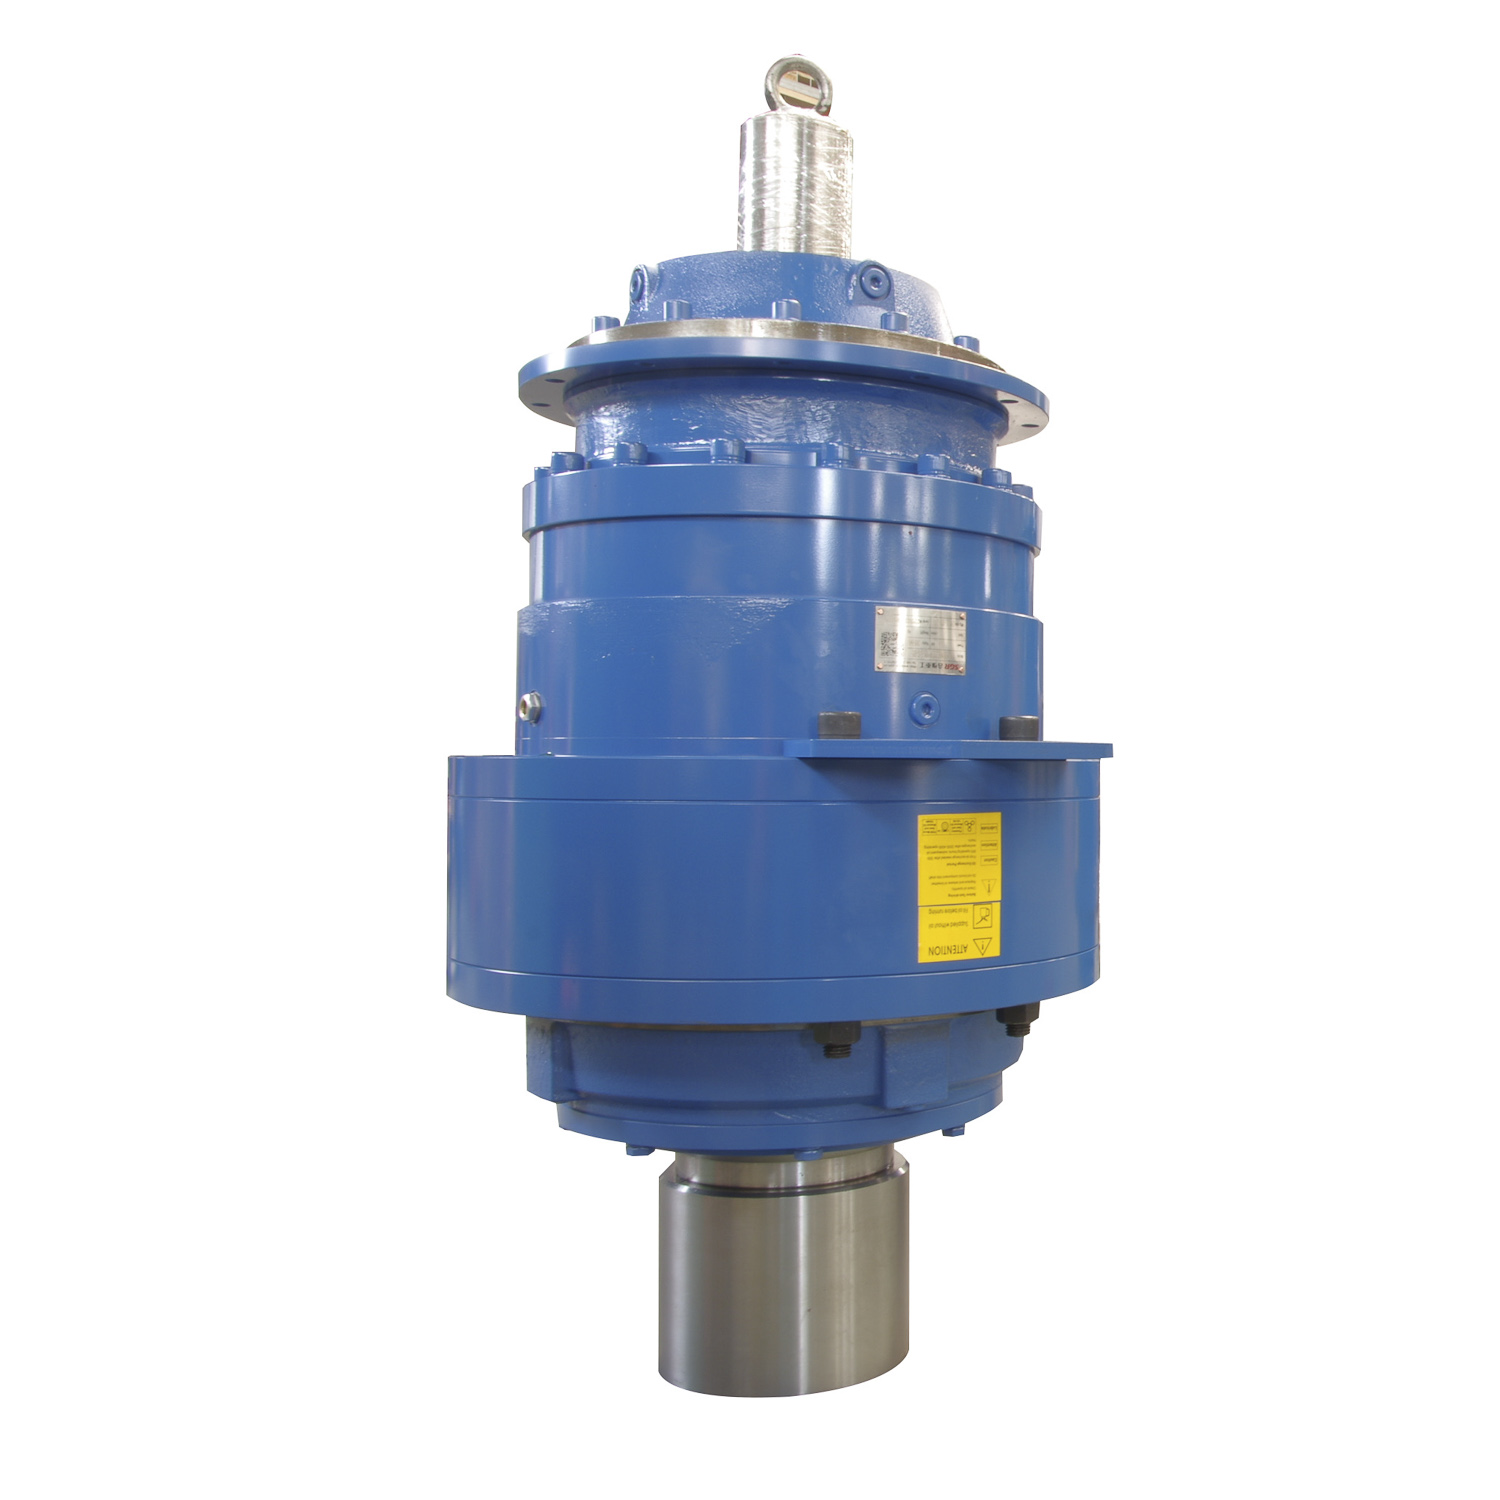 Sürekli Endüstriyel Çalışma için Yüksek Torklu Planet Dişli Redüktör 800.000 N.m'ye kadar tork değerleri ve 9000'e kadar oran aralığı sunan bu redüktör, sert bir sfero döküm muhafazaya ve hassas taşlanmış 20CrMnTi dişlilere sahiptir. Tanımlanan sıcaklık stabilitesi performansı, ekstrem koşullarda doğrulanmış sağlamlık ihtiyacıyla uyumludur. Ürünü Görüntüle →
CAD modelinde kesinlik sağlanmaz; ölçülerek elde edilir. Bir havacılık planet dişli kutusu, çıktı doğruluğunu etkileyen her adımda doğrulanmalı ve teslim edilen her ünite izlenebilir kayıtlar taşımalıdır.
Hassas planet dişli kutusu programı için devredilemez kontroller:
Denetim derinliği, havacılık tedarikçilerini genel amaçlı dişli kutusu üreticilerinden ayırır. Kendi bünyesinde koordinat ölçüm makineleri ve tam güç verimliliği test donanımları çalıştıran bir üretici, tasarım toleransı ile üretilen parça arasındaki döngüyü kapatabilir. Bu, yetenek kümesidir Shanghai SGR Heavy Industry Machinery Co., Ltd. (SGR) planet dişli kutusu hatlarını korur.
Potansiyel bir tedarikçiye, uygulanan tork altında çıkış flanşındaki boşluğu mu yoksa sadece hafif yükte tezgahta mı ölçtüğünü sorun. Cevap ikincisi ise, veri sayfası değeri gerçek aktüatör koşullarında hayatta kalamaz.
Yükleme noktasında izin verilen en kötü çıkış hatasıyla başlayın, ardından dişli kutusu düzeyinde boşluk, sertlik ve tekrarlanabilirlik bütçelerini türetmek için geriye doğru çalışın. Asla bir dişli kutusu modeliyle başlamayın ve kontrol bütçesine uyduğunu ummayın.
Montaj konfigürasyonu da hassasiyeti değiştirir. Dik açılı flanşa monteli dişli kutusu, aktüatör paketi yüksekliğini azaltır ve alanı kısıtlı uçak gövdesi kurulumlarında yapısal yük yolunu kısaltır, ancak eğim aşaması bütçeye kendi boşluk ve sertlik koşullarını ekler.
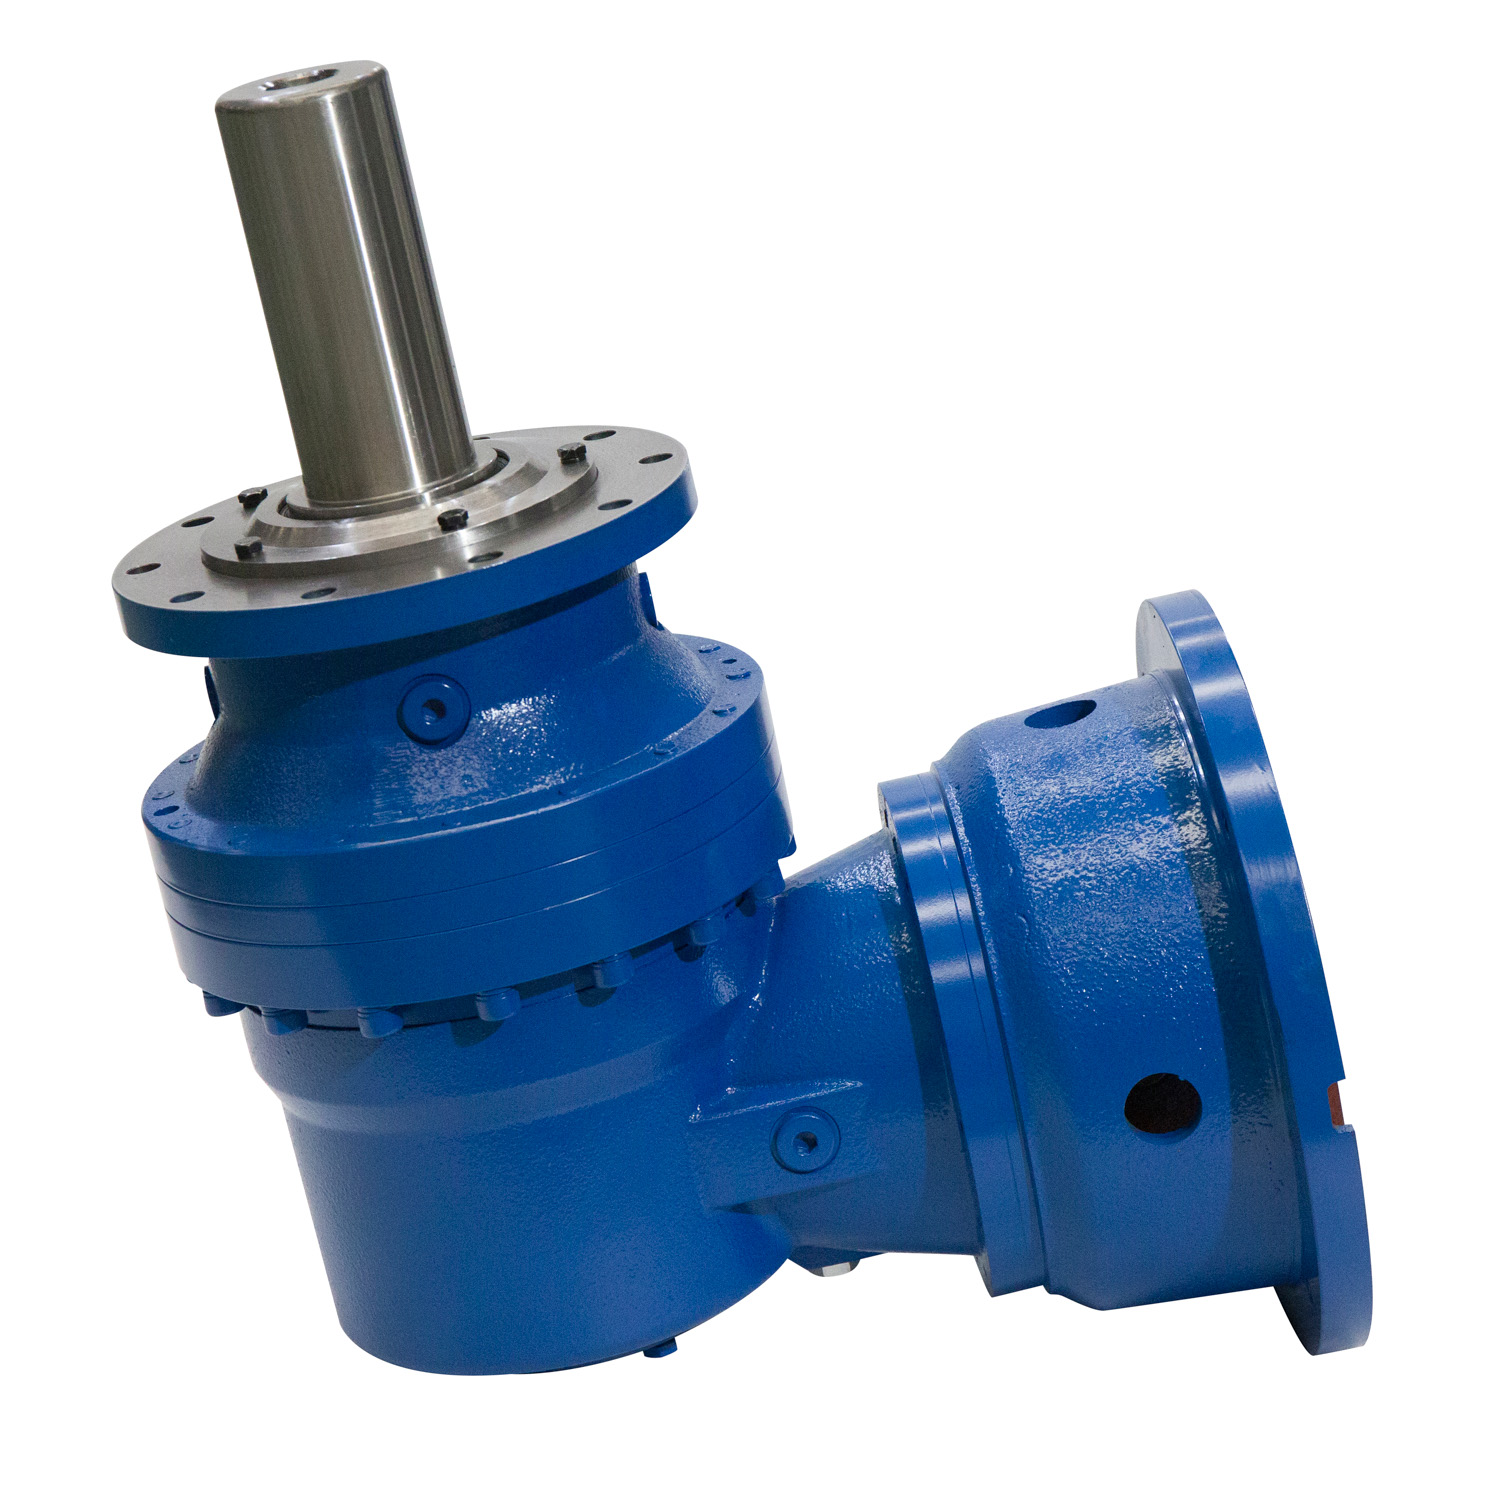 Kompakt Kurulumlar için Dik Açılı Flanş Montajlı Planet Redüktör Bu dik açılı dişli kutusu, çevredeki tartışmada da belirtildiği gibi, paket yüksekliğinin azaltılmasına ve daha kısa bir yapısal yük yoluna olanak sağlar. Flanş montajı, alanı kısıtlı uçak gövdesi düzenlerine uygundur, ancak eğim aşaması, hassas bütçeleme için boşluk ve sertlik hususlarını ekler. Ürünü Görüntüle →
Planet dişli kutusu üreticisinin iddia ettiklerini ölçüp ölçemediğini denetleyin: CMM denetimi, güç ve verimlilik test sistemleri ve her bir ünitenin boşluk ve tork sapması sonuçlarını izleyen kayıtlar. Tek bir tesiste tasarım, imalat ve test yapan bir şirket, hassas döngüyü, dişli takımlarını ve mahfazaları ayrı ayrı satın alan bir montajcıya göre çok daha sıkı bir şekilde kontrol eder.
Kabul edilebilir tavan mekanizmaya bağlıdır. Uydu işaretleme sürücüleri 1 arkdakika veya daha azını gerektirebilir, uçuş kontrolü ve İHA gimbal aktüatörleri tipik olarak 3 arkdakika veya daha azını belirler ve itme-ters çevirici veya kargo kapısı sürücüleri, çıkışta 6 arkdakikaya kadar tolere edebilir. Doğru değer, kontrol veya işaretleme hatası bütçesini hâlâ karşılayan en gevşek sınırdır.
Boşluk, yönün tersine çevrilmesinde ölü bölgeyi etkilerken sertlik, her sürekli veya değişken yük altında ortaya çıkan hatayı yönetir. Sıfır boşluklu fakat düşük sertliğe sahip bir dişli kutusu tork altında düşecek ve yüke orantılı bir konum hatası gösterecektir. Sertliği tam tork aralığı üzerinden ifade edecek şekilde her ikisini de birlikte belirtin.
Nadiren. Endüstriyel üniteler genellikle ortam sıcaklığında doğrulanır, standart gresler kullanılır, vakum veya soğuk kaynak hususları yoktur ve ünite düzeyinde izlenebilir veriler sağlamaz. Dişli geometrisi benzer görünebilir ancak yeterlilik kanıtı, malzeme sertifikası ve denetim kapsamı havacılık ve uzay programının gerekliliklerini karşılamamaktadır.
Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın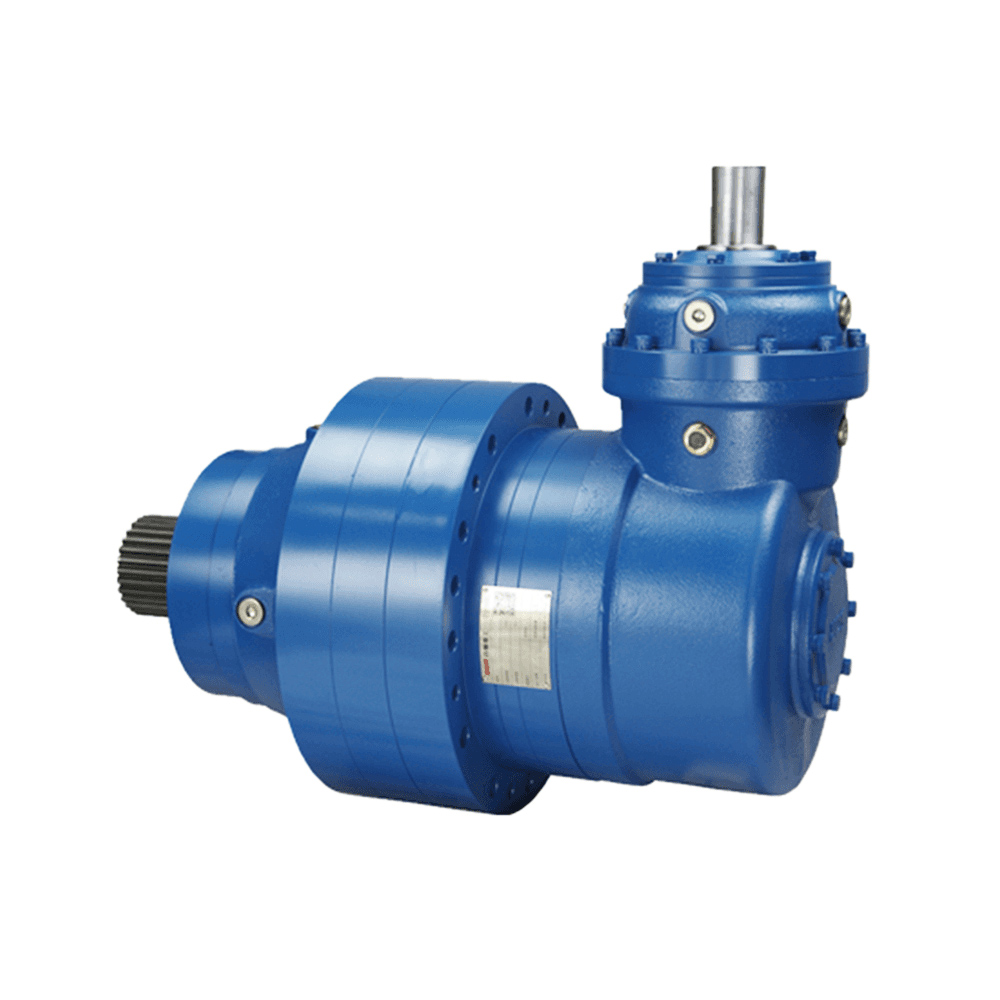
Ürün Bilgisi: . MNC3E400 Serisi Yüksek Hız...
Detaylara bakın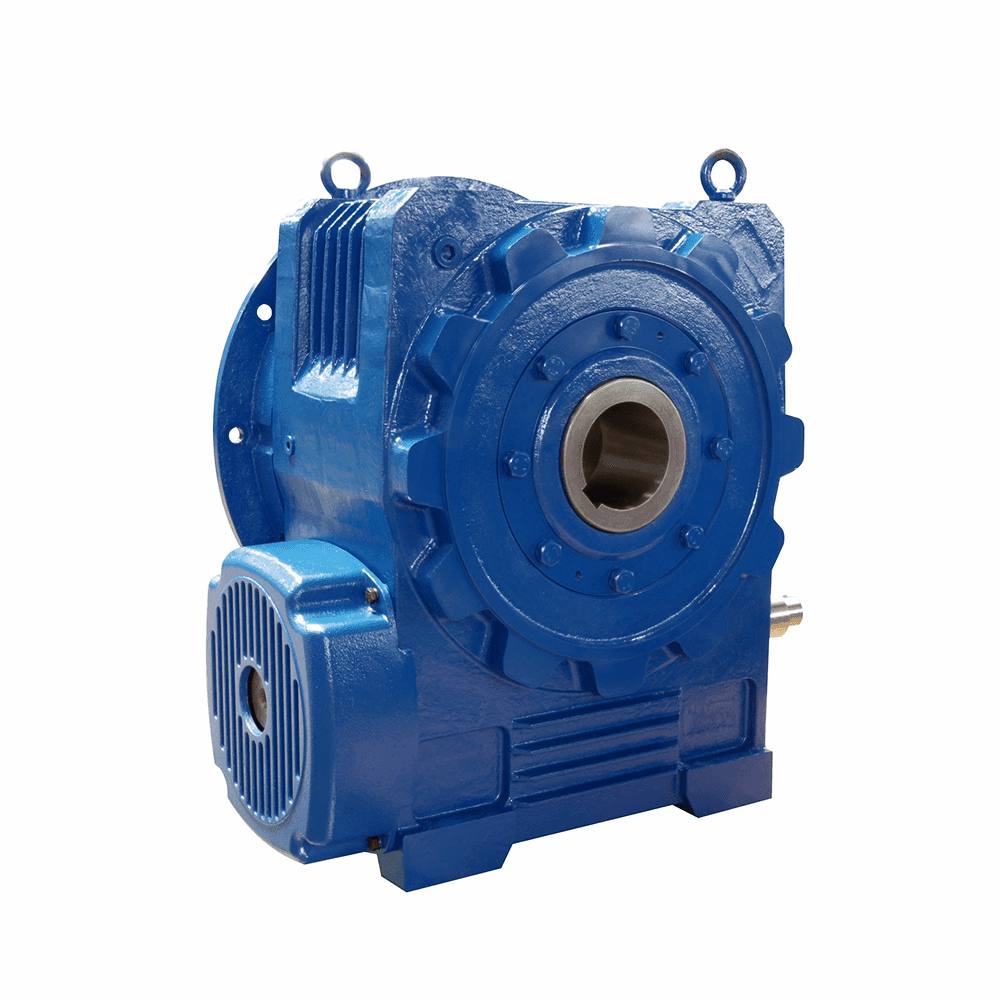
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın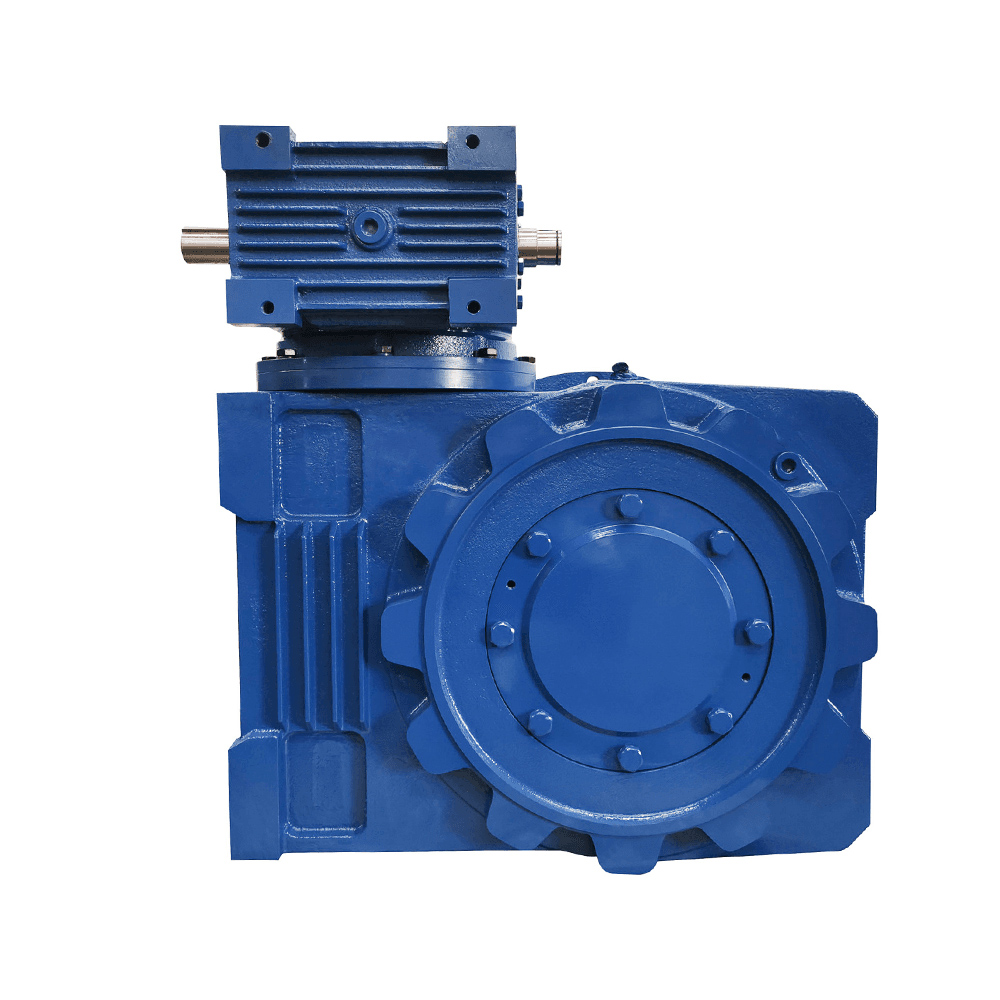
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın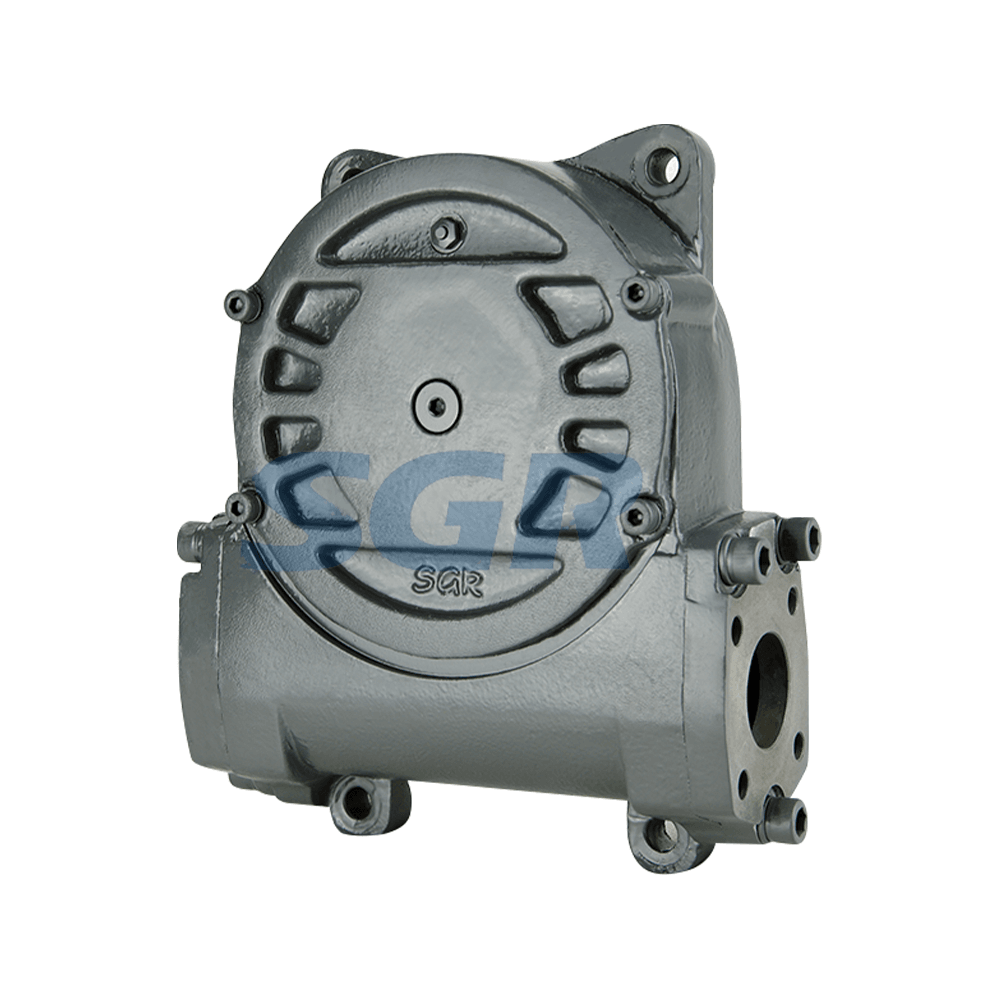
Çeşitli hız oranları seçilebilir, standart hidrolik motor arayüzü, çıkış mili dişleri entegre edi...
Detaylara bakın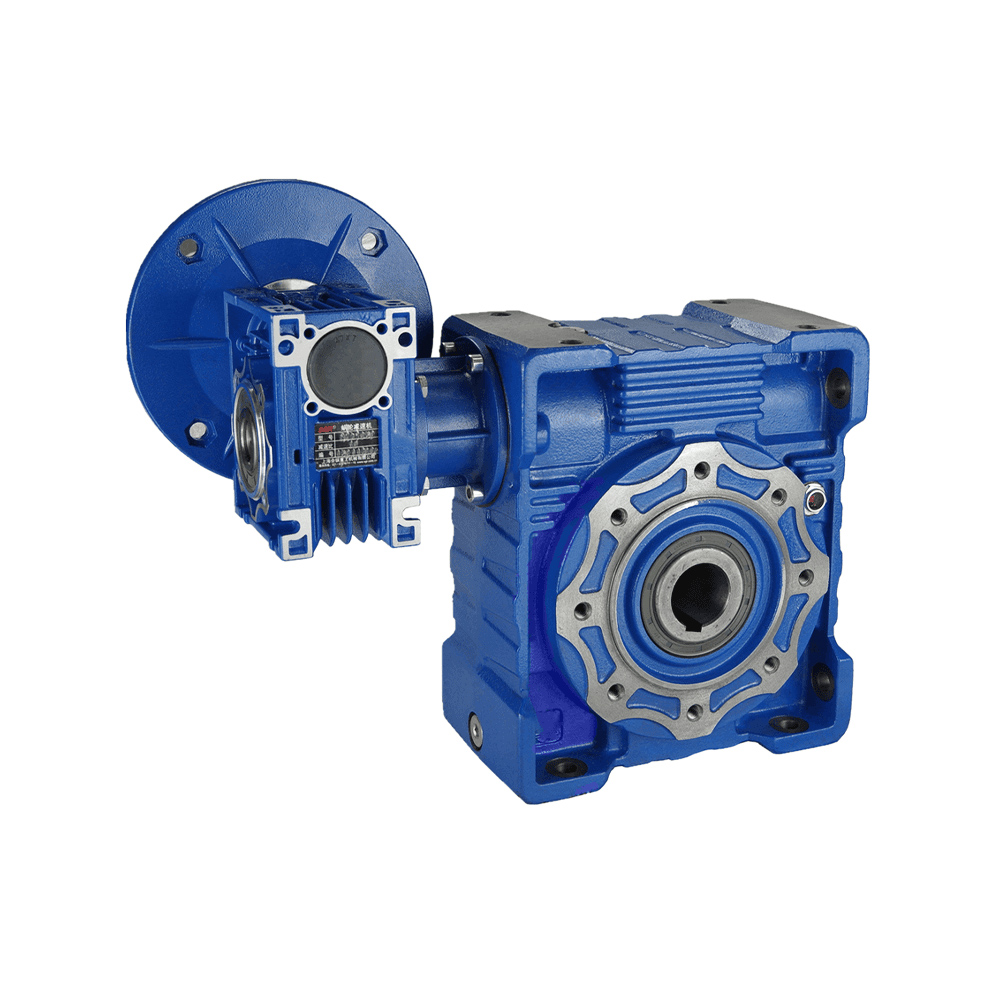
Şanzıman, standartlaştırma ve iyi sızdırmazlık ile tasarlanmıştır ve çok açılı kurulumlara uyum s...
Detaylara bakın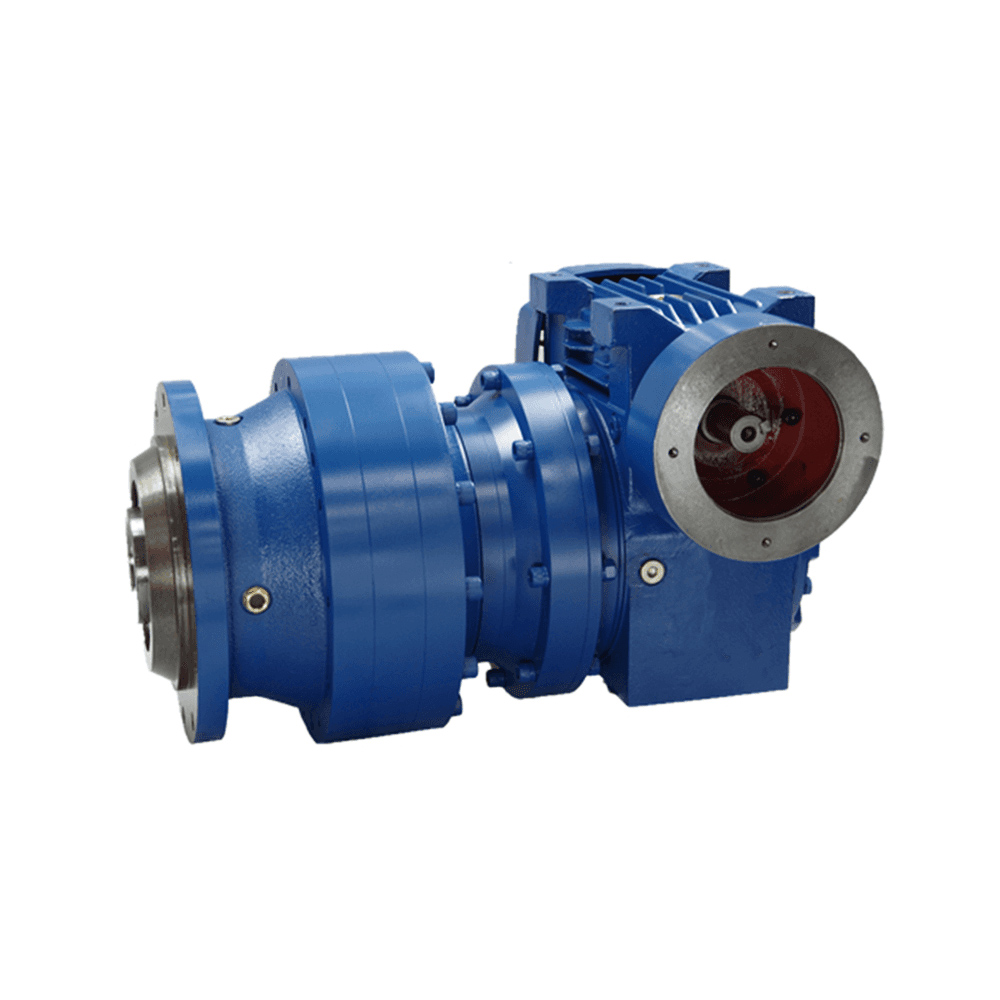
Gezegensel dişli şanzımanının yüksek verimliliğini, büyük hız oranları için bir solucan dişli red...
Detaylara bakın
SGR, 1996'dan beri ISO 9001 sertifikalı, DNV akredite endüstri şanzıman üreticisidir. Dünya çapındaki markalara farklı dişli redüktörleri tedarik ediyoruz.

