 Küresel
Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Benzer nominal torka sahip iki özel dişli kutusu fabrikadan hemen hemen aynı zamanlarda çıktı. Biri mikser tahrikine girdi ve beş yıl boyunca aralıksız çalıştı. Pistonlu bir makineye monte edilen diğerinde yaklaşık on sekiz ay sonra dişlerde çukurlaşma meydana geldi. İsim plakaları aynı çıktıyı vaat ediyordu ancak gerçek dayanıklılık farklıydı.
Aradaki fark, özel bir dişli kutusu sipariş ederken göz ardı edilmesi kolay faktörlerden kaynaklanıyordu: yük spektrumu tanımı, malzeme ve ısıl işlem, dişli üretim doğruluğu, rulman sistemi tasarımı, yağlama ve kurulum uygulaması. Dayanıklılık tek bir özellik değildir. Tasarım, üretim ve operasyon sırasında alınan kararların sonucudur. Her faktörü anlamak, gerçekten uzun ömürlü bir dişli kutusu belirlemenize yardımcı olur.
Bir isim plakasındaki nominal güç, bir dişli kutusunun hizmette gördüğü yükle aynı değildir. Bir kırıcı, karıştırıcı ve konumlandırma sistemi, aynı nominal boyutta tamamen farklı tork profilleri uygular. Yük spektrumu (en yüksek tork, çevrim sayısı, şok olayları ve bekleme süreleri) dişli değeri hesaplamasını ve rulman ömrü tahminini yönlendirir. Spektrum hatalıysa hiçbir malzeme kalitesi bunu telafi edemez.
Özel tasarımın standart bir ünite seçmekten farklı olduğu nokta burasıdır. Özel bir dişli kutusu, tasarımcının diş geometrisini, yatak boyutunu ve yatak sertliğini gerçek uygulamaya göre optimize etmesine olanak tanır. Yüksek şok yüklerini sürekli ağır torkla birleştiren uygulamalar için yüksek torklu planet dişli redüktör Çoklu yük paylaşım yolları stresi daha eşit dağıttığı için genellikle tercih edilen başlangıç noktasıdır.
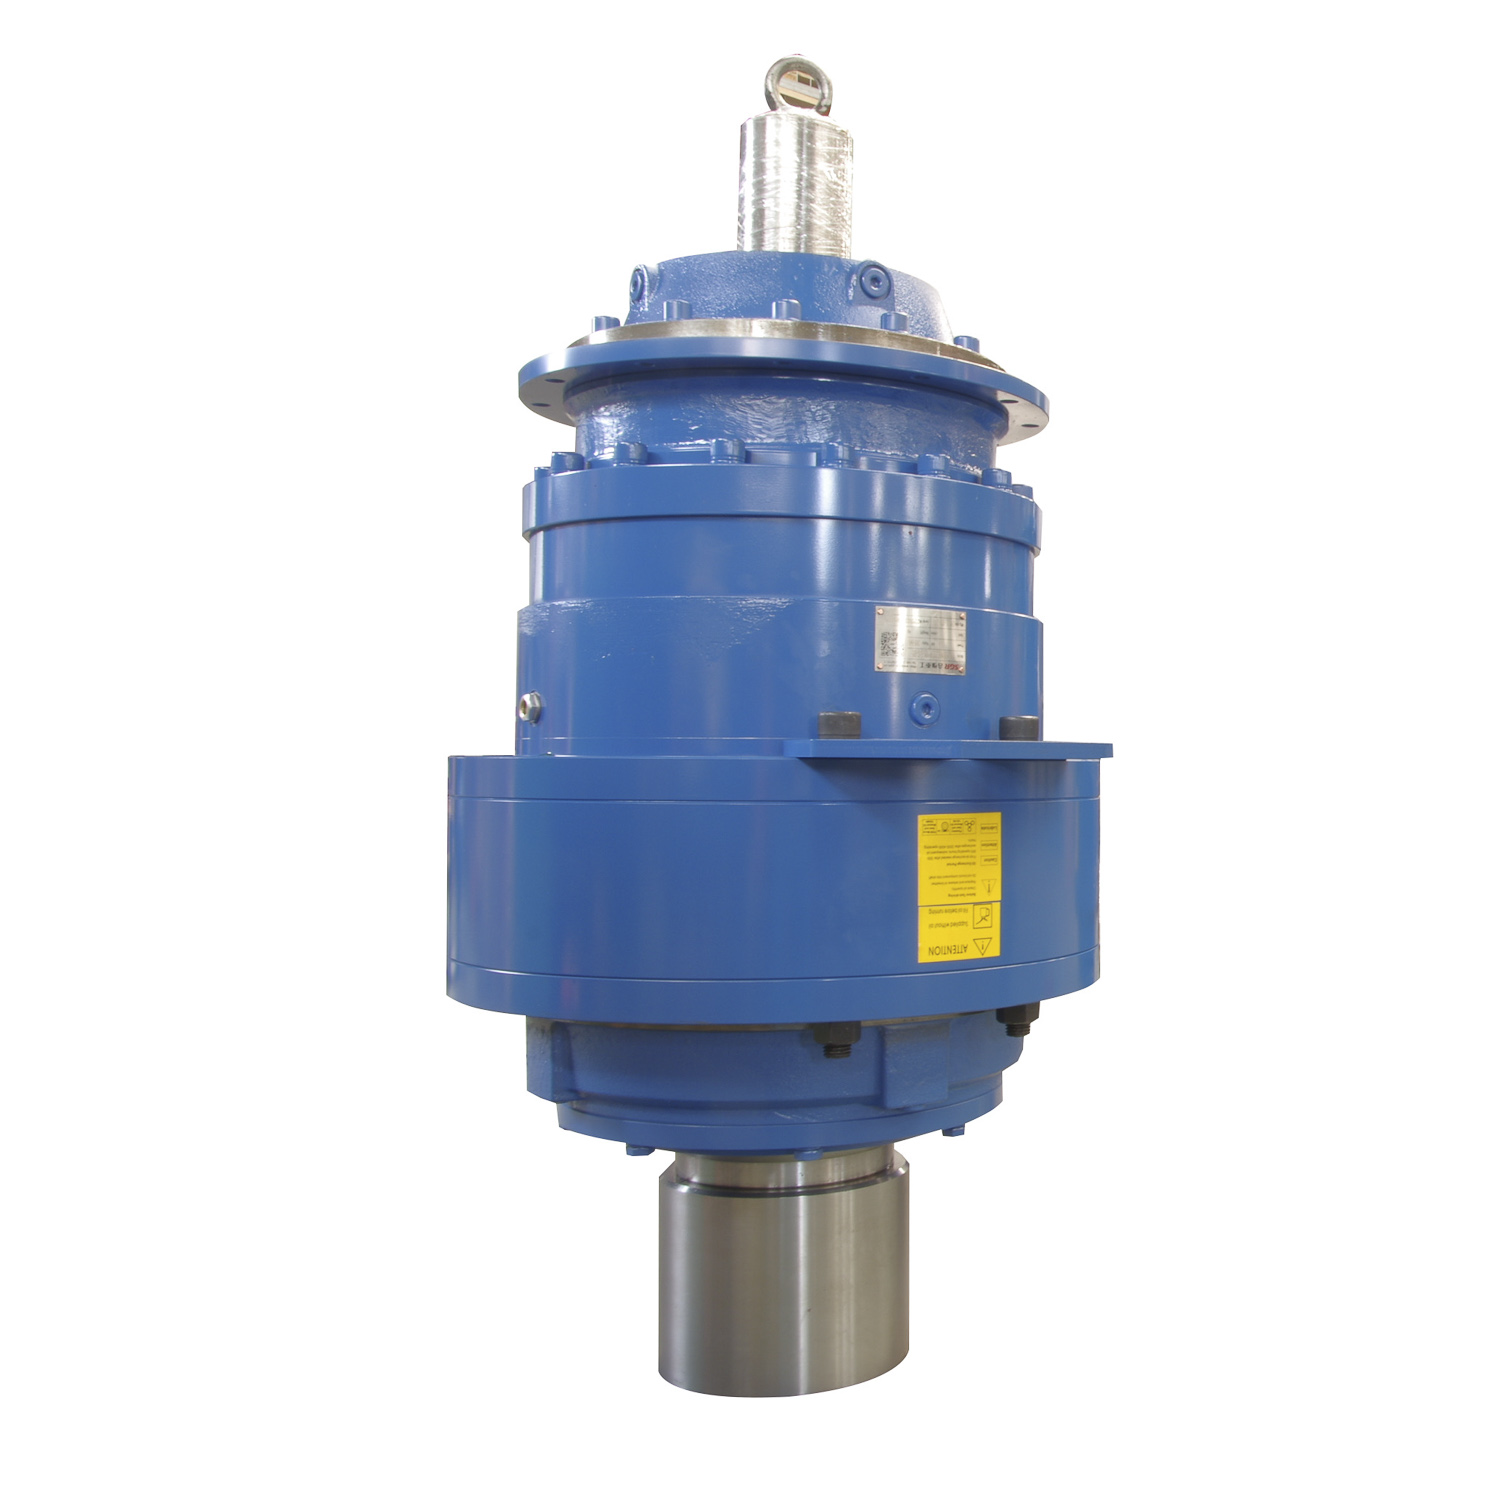 Yüksek Torklu Özel Planet Dişli Redüktörü Üreticileri, Şirket Shanghai SGR Heavy Industry Machinery Co., Ltd, Yüksek Torklu Çin Planet Dişli Redüktörü Üreticileri, OEM / ODM Planet Dişli Kırmızı... Ürünü Görüntüle →
Sipariş verirken yalnızca maksimum motor gücü yerine tam görev döngüsünü belirtin. Başlangıç sıklığını, aşırı yük olaylarını ve ortam sıcaklığını ekleyin. Konuyla ilgili ayrıntılı rehberlik Şanzıman arızalarının nedenleri ve sorun giderme yöntemleri riski erken tanımlamanıza yardımcı olabilir.
Dişli çeliği ve ısıl işlemi, diş yan tarafının ve diş kökünün kaç stres döngüsüne dayanabileceğini belirler. Orta ila büyük özel dişli kutuları için 20CrMnTi veya 17CrNiMo6 gibi yüzeyi sertleştirilmiş alaşımlı çelikler yaygındır. Etkin vaka derinliği, genellikle şu aralıktadır: Modülün yüzde 15 ila 20'si karbürlenmiş dişliler için temas gerilimi seviyesine uygun olmalıdır. Çok yüzeysel bir vaka, vakanın ezilmesine neden olur; çok derin bir kasa üretim maliyetini artırır ve çekirdek dayanıklılığını azaltabilir.
Yüzeyi sertleştirilmiş dişliler yüzey sertliğine ulaşır 58 ila 62 HRC Sert çekirdekli olmaları onları ağır darbe yükleri ve büyük dişliler için uygun hale getirir. Nitrürlenmiş dişliler daha yüksek yüzey sertliğine ulaşır ancak çok daha ince sertleştirilmiş bir katmana sahiptir; bu da distorsiyon kontrolünün kritik olduğu hafif ve orta dereceli iş uygulamalarında işe yarar. Ters yüklere veya sık başlatmalara maruz kalan özel dişli kutuları için yüzeyi sertleştirilmiş malzemeler genellikle daha iyi yorulma marjı sağlar.
Sipariş vermeden önce üç değeri doğrulayın: yüzey sertliği, etkili kasa derinliği ve çekirdek sertliği. Tedarikçinizden malzeme kalitesini ve varsa ısıl işlem proses eğrisini isteyin. Uygun şekilde işlenmiş bir dişli seti ile sınırda bir dişli seti arasındaki fark genellikle ilk yılda ortaya çıkmaz, ancak sürekli çalışmanın üçüncü veya dördüncü yılında açıkça ortaya çıkar.
İki dişli aynı boyuta ve malzemeye sahip olabilir, ancak biri yükü diş kanadı boyunca eşit şekilde iletir, diğeri ise gerilimi dar bir bant üzerinde yoğunlaştırır. Aradaki fark üretim doğruluğudur. Dayanıklılık hedefleri olan özel dişli kutuları için uygulama hızına ve yüküne uygun bir dişli sınıfı belirtin.
ISO 1328 şartlarına göre, orta hızlı endüstriyel sürücüler için 6. sınıf dişli uygundur; 5. sınıf veya daha iyisi, yüksek hızlı veya hassas uygulamalar için yaygındır. Daha kaba bir kalite, yanlış hizalamayı ve profil sapmasını artırır, bu da yerel temas gerilimini artırır ve çukurlaşmayı hızlandırır. İyi bir kalitenin üretimi daha pahalıdır ancak aynı çalışma koşulları altında kullanım ömrünü uzatır.
Profil modifikasyonu, dişin ağa girip çıkarken meydana gelen stres artışını azaltmak için diş ucu ve kök yakınındaki malzemeyi kaldırır. Kurşun modifikasyonu, yük altında şaft sapmasını telafi eder. Özel bir dişli kutusunda her ikisi de beklenen yük spektrumundan hesaplanabilir ve kesimden sonra bir koordinat ölçüm makinesinde doğrulanabilir.
Rulmanlar genellikle bir dişli kutusunda arızalanan ilk bileşendir; zayıf oldukları için değil, ömür hesaplamaları dişlilerle aynı yük spektrumuna bağlı olduğundan. Rulman L10 ömrü, ortalama motor akımı altında değil, tepe yükler de dahil olmak üzere gerçek tork profili altında değerlendirilmelidir. Özel tasarımlarda, rulman boyutu aynı merkez mesafesi dahilinde artırılabilir, ancak bu yalnızca dişli ağındaki mil sapmasının kabul edilebilir kalması durumunda mümkündür.
Şaft sapması gizli bir dayanıklılık faktörüdür. Şaft yük altında büküldüğünde dişli dişleri hizalamayı kaybeder, basınç dağılımı dengesiz hale gelir ve efektif gerilim hesaplanan değerin çok üstüne çıkar. Sert bir mahfaza, yatakları destekler ve diş temasını korur. Yüksek torklu uygulamalarda, dişli kalitesi kadar mahfazanın sağlamlığı ve montaj yüzeyinin sertliği de önemlidir.
Yağlama sürtünmeyi azaltmaktan fazlasını yapar. Isıyı uzaklaştırır, diş yüzeylerini ayırır ve korozyona karşı korur. Uygun olmayan yağ viskozitesi, yetersiz yağ hacmi veya kirlenmiş yağ, sürekli olarak redüktörün erken arızalanmasının önde gelen nedenlerinden biridir. Yanlış yağlama ile redüktör arızaları arasındaki ilişki endüstrilerdeki bakım kayıtlarında iyi bir şekilde belgelenmiştir.
Gerekli viskozite, dişlilerin hatve hızına ve çalışma sıcaklığı aralığına bağlıdır. Geniş sıcaklık dalgalanmalarına veya uzun servis aralıklarına sahip özel dişli kutuları için seçilmiş katkı maddeleri içeren sentetik yağlar tercih edilir. Çok düşük viskoziteye sahip yağ, stabil bir film oluşturamaz; çok kalın olan yağ, çalkalama kayıplarını ve sıcaklık artışını artırır.
Her biri için 10°C Yağ sıcaklığının artmasıyla madeni yağın oksidasyon hızı kabaca iki katına çıkar. Tasarlandığından daha sıcak çalışan bir dişli kutusu, yağlayıcı maddeyi bozar, yağ filmini inceltir ve sonuçta diş yüzeyini etkiler. Filtreleme, aşınma parçacıklarını aşınmaya neden olmadan ortadan kaldırır ve uygun sızdırmazlık, su veya toz girişini önler. Örneğin mikser sürücüleri genellikle yüksek tork ve sınırlı soğutma ile orta hızda çalışır; bir Mikser uygulamaları için çift zarflı sonsuz dişli kutusu daha büyük yağ kapasitesi ve optimize edilmiş gövde yüzeyi ile bu sorunu çözüyor.
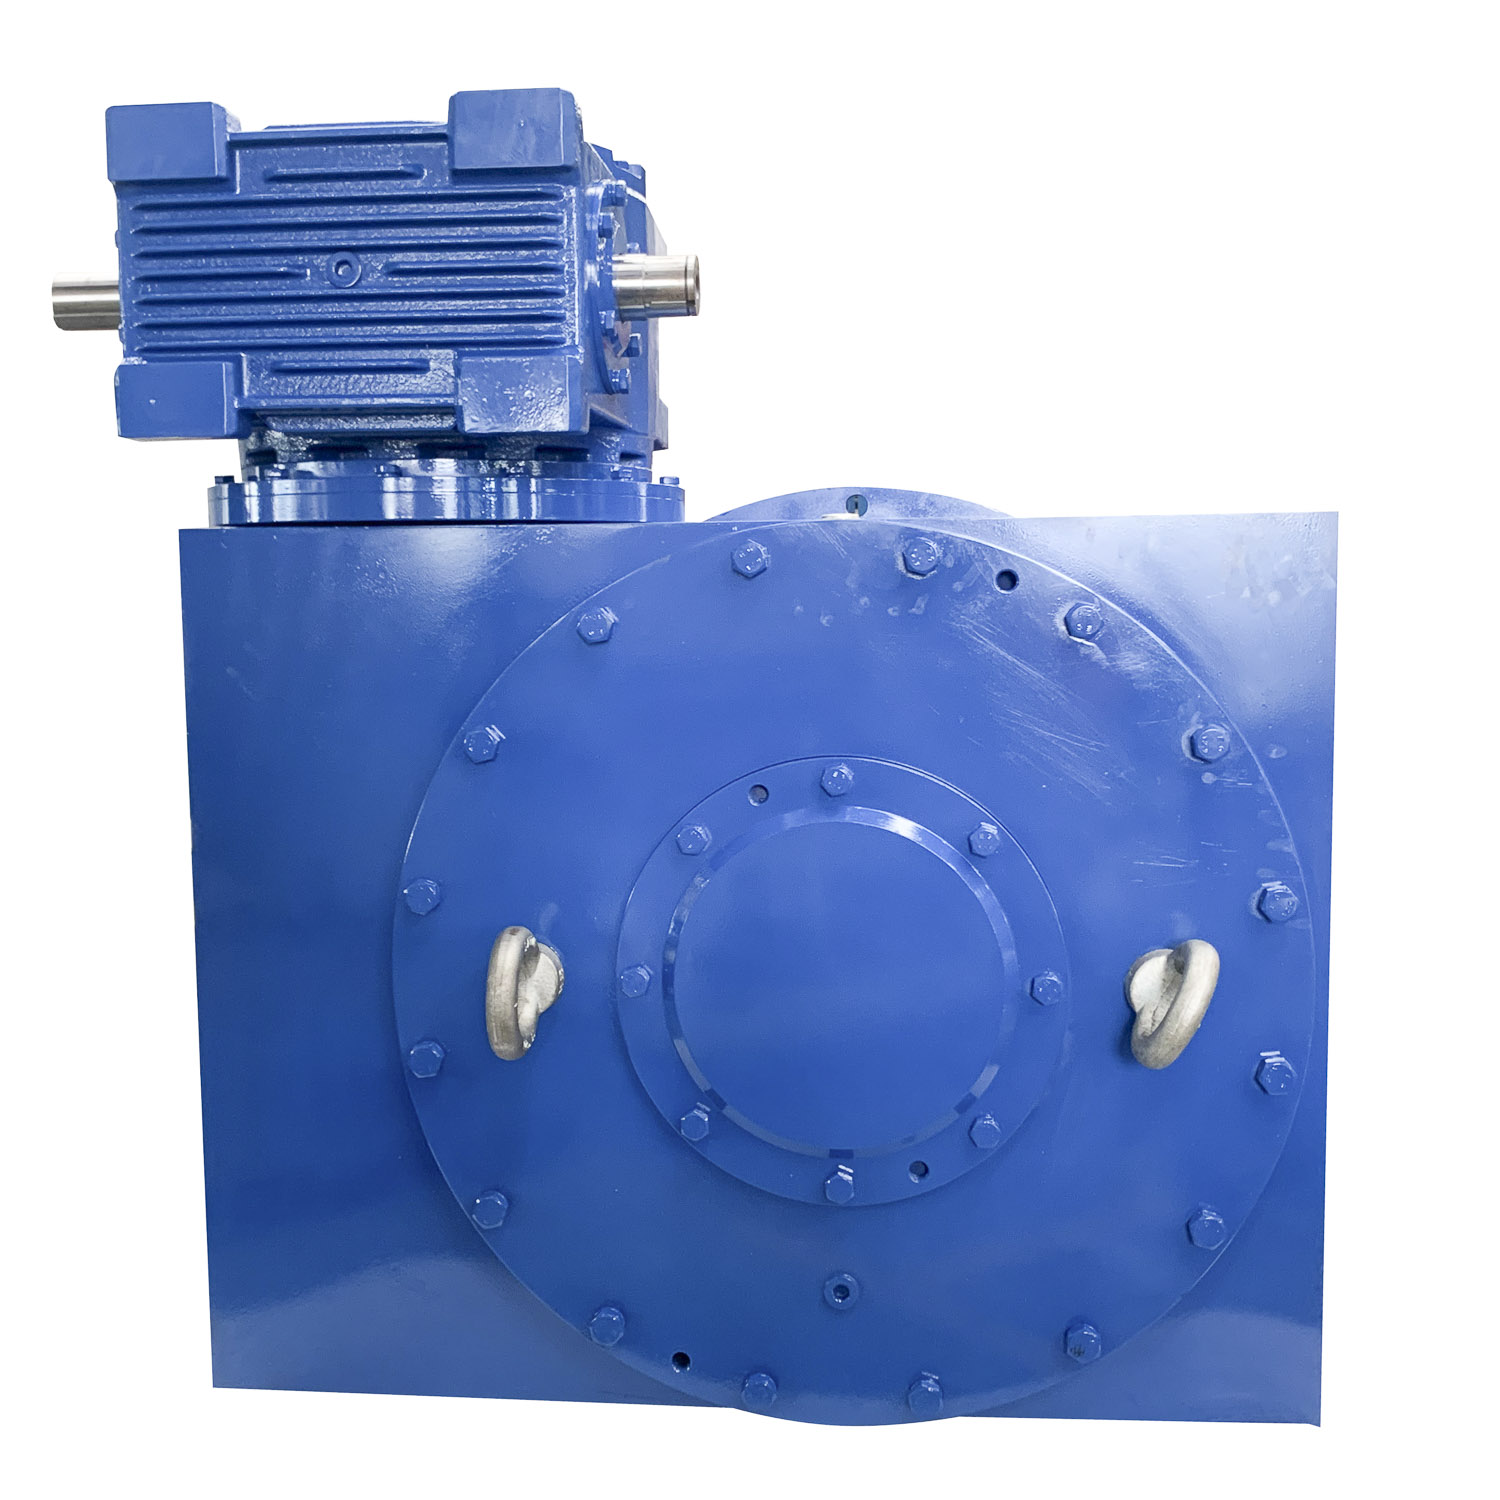 Mikser Üreticileri İçin Özel Çift Zarflı Sonsuz Şanzıman Uygulaması, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd, Mikser Üreticileri için Çin Çift Zarflı Solucan Şanzıman Uygulamasıdır, OEM / ODM Çift... Ürünü Görüntüle →
Doğru tasarlanmış ve üretilmiş bir dişli kutusu, esnek bir temel üzerine kurulursa veya tahrik edilen makineye aşırı açısal veya paralel kaçıklıkla bağlanırsa yine de erken arızalanabilir. Yanlış hizalama, iç yatakların taşıyamayacağı boyutta olan giriş ve çıkış milleri üzerinde ek radyal yüklere neden olur. Özel bir şanzıman beklendiği gibi performans göstermediğinde erken teşhis önemlidir; konusunda pratik rehberlik endüstriyel dişli kutusu arızalarıyla nasıl başa çıkılır devreye alma aşamasında aksama süresini azaltabilir.
Çalıştırma uygulaması aynı zamanda dayanıklılığı da etkiler. Sık sık başlatma ve durdurma, hızlı geri vites ve önerilen minimum hızın altında çalıştırma, dişli ağındaki yağlama rejimini değiştirir. Değişen yükler altında sık sık dönen forklift ataşmanları, kompaktlık ve şok direnci arasında farklı bir denge gerektirir; bir forklift ataşmanları için sonsuz dişli redüktör uygulamaya özel dayanıklılık ayarının tipik bir örneğidir.
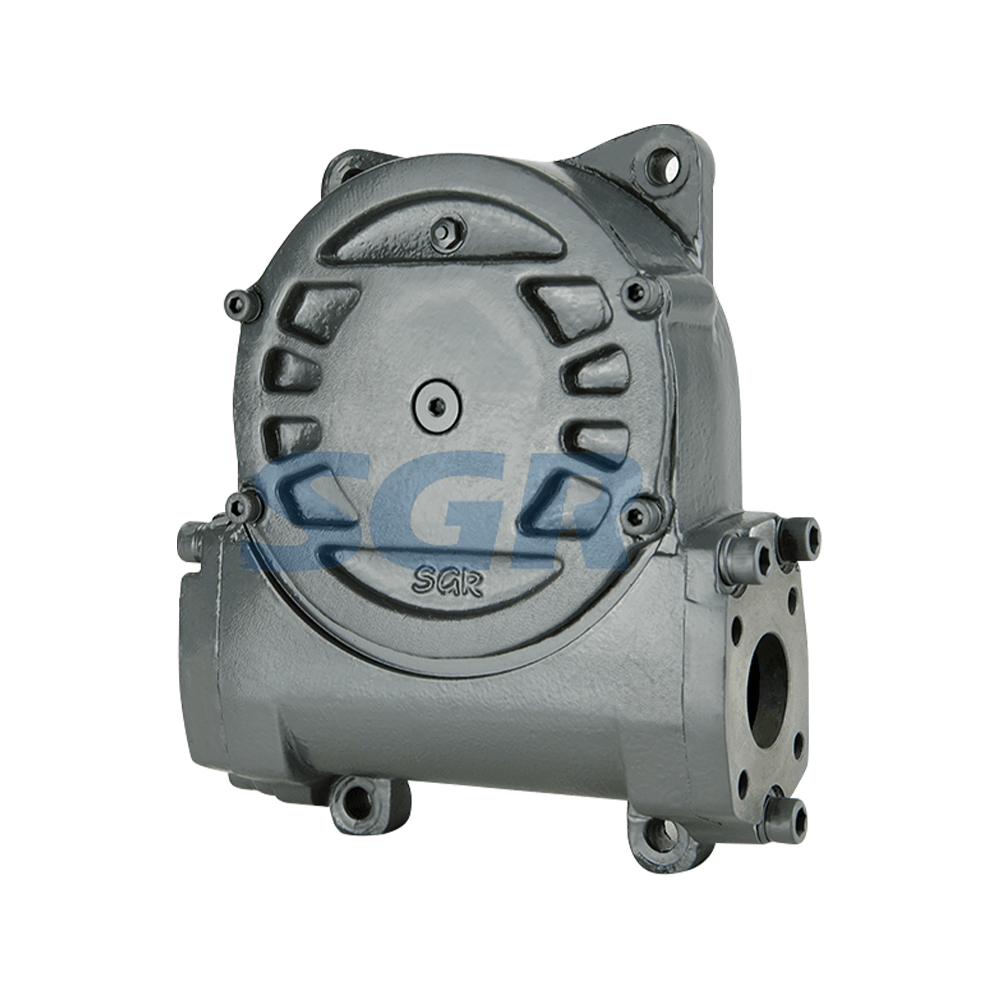 Forklift Ataşmanları için Özel Sonsuz Dişli Redüktör Üreticileri, Şirket Shanghai SGR Heavy Industry Machinery Co., Ltd, Forklift Ataşmanları Üreticileri için Çin Sonsuz Dişli Redüktörüdür, OEM / ODM Sonsuz Dişli Redüktörü... Ürünü Görüntüle →
Dayanıklılığı etkilemenin en iyi zamanı dişli kutusu yapılmadan önceki zamandır. Güvenilir bir özel dişli kutusu tedarikçisi, bir tasarım hesaplama raporu, bir yatak ömrü hesaplaması ve önerilen bir test planı sunabilmelidir. Tedarikçinin üretim ve kalite kontrol yetenekleri, tasarımın amaçlandığı gibi gerçekleştirilip gerçekleştirilmeyeceğinin pratik kanıtıdır.
Örneğin Shanghai SGR Heavy Industry Machinery, doktora derecesine sahip bir araştırma ekibini birleştiriyor. ve on yılı aşkın dişli aktarım deneyimine sahip kıdemli mühendisler. Denetim yetenekleri arasında üç koordinatlı bir ölçüm makinesi, toroidal bir sonsuz vida ve ocak ölçüm cihazı ve bir dişli kutusu güç ve verimlilik test sistemi bulunmaktadır. Bu araçlar şirketin teslimattan önce diş geometrisini, yuva doğruluğunu ve güç aktarım performansını doğrulamasına olanak tanır.
| Doğrulama öğesi | Ne kontrol edilmeli | Neden önemli? |
|---|---|---|
| Yük spektrumu | Tepe torku, çevrimler, şok olayları | Dişli ve rulman boyutunu belirler |
| Malzeme ve ısıl işlem | Yüzey sertliği, kasa derinliği, çekirdek sertliği | Temas ve bükülme yorgunluğunu kontrol eder |
| Dişli doğruluğu raporu | ISO/DIN derecesi, profili ve kurşun sapması | Yük dağılımını ve gürültüyü etkiler |
| Rulman ömrü hesaplaması | Gerçek yükler altında L10 veya L10mh | Değiştirme aralıklarını tahmin eder |
| Fabrika performans testi | Verimlilik, sıcaklık artışı, titreşim | Montaj kalitesini ve tasarım varsayımlarını doğrular |
Özel şanzıman dayanıklılığını etkileyen faktörler bağımsız değildir. Yük spektrumu, malzeme davranışı, üretim kalitesi ve çalışma uygulamaları genelinde etkileşim halindedirler. Daha uzun bir servis ömrü istiyorsanız servis koşullarını belirtin, malzemeyi ve ısıl işlemi onaylayın, dişli doğruluk raporunu isteyin ve tedarikçinin test kapasitesini doğrulayın. Bakımı ve izlenmesi kolay bir dişli kutusu, muayenesi zor olandan genellikle daha uzun süre dayanır, çünkü küçük sorunlar, büyük sorunlara dönüşmeden önce yakalanabilir.

Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Ürün Bilgisi: . MNC3E400 Serisi Yüksek Hız...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Çeşitli hız oranları seçilebilir, standart hidrolik motor arayüzü, çıkış mili dişleri entegre edi...
Detaylara bakın
Şanzıman, standartlaştırma ve iyi sızdırmazlık ile tasarlanmıştır ve çok açılı kurulumlara uyum s...
Detaylara bakın
Gezegensel dişli şanzımanının yüksek verimliliğini, büyük hız oranları için bir solucan dişli red...
Detaylara bakın
SGR, 1996'dan beri ISO 9001 sertifikalı, DNV akredite endüstri şanzıman üreticisidir. Dünya çapındaki markalara farklı dişli redüktörleri tedarik ediyoruz.

