 Küresel
Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Özel bir dişli kutusu, belirli bir şaft düzeni, yük profili ve montaj zarfı etrafında tasarlanmıştır. Bu hassasiyet, arıza modlarının bu kadar spesifik olmasının nedenidir. Özel bir ünite ısındığında, yağ akıttığında veya sızlanmaya başladığında bunun nedeni neredeyse hiçbir zaman tek bir aşınmış parça değildir. Bu genellikle gerçek çalışma koşulları ile tasarım ve seçim sırasında yapılan varsayımlar arasındaki uyumsuzluktan kaynaklanır. Bu makale, özel dişli kutuları ile ilgili en yaygın sorunları, her birinin arkasındaki mühendisliği ve Shanghai SGR Heavy Industry Machinery Co., Ltd. (SGR) mühendislerinin sahada kullandığı çözümleri kapsamaktadır.
Özel dişli kutusu arızalarının çoğu dört temel nedene dayanmaktadır: yetersiz termal kapasite, yağlama arızası, şaftın yanlış hizalanması ve diş yükü konsantrasyonu. Özel dişli kutuları tanım gereği kompakttır. Alan kısıtlamaları mahfaza yüzey alanını azaltır, bu da ısı dağılımını sınırlar. Tek seferlik bir tasarım, katalog ürünlerinin geçtiği doğrulama döngüsünü de atlayabilir. Kurulan ortam, özellikle ünite değişken hızda veya sık sık ters yönde çalıştığında, seçim veri sayfasıyla nadiren eşleşir.
Özel yapım bir dişli kutusundaki aşırı ısınma, neredeyse her zaman bir yağlama sorunu değil, termal kapasite sorunudur. Daha küçük bir muhafaza, ısıyı atmosfere iletmek için daha az yüzey alanı anlamına gelir. Tasarım marjı daha soğuk bir ortam için hesaplandıysa ve ünite bir fırının yakınında veya doğrudan güneş ışığı altında bulunuyorsa, yağ aşırı ısınacaktır. Aşırı doldurmayla çalkalama kayıpları artar ve yüksek yağ seviyesi dişli takımı üzerindeki iş yükünü artırır.
Özel dişli kutularındaki yağ sızıntısı çoğunlukla, arızalı bir contadan değil, mahfazadaki basınç birikmesinden, aşınmış mil contalarından veya yanlış yağ yolundan kaynaklanır. Tıkalı havalandırma tıkaçları sık rastlanan bir nedendir. İç basınç yükselir ve yağı yepyeni bir contanın ötesine iter. Pürüzlü veya çizik bir mil muylusu da contanın dudağına zarar verir. Tozlu ortamlarda aşındırıcı parçacıklar conta dudağına yerleşerek çizilmelere neden olur.
Belirli sızıntı durumları için bu ayrıntılı kılavuza bakın. redüktör yağ sızıntısı nasıl giderilir .
Özel yapım bir dişli kutusunda devreye alma sonrasında artan gürültü veya titreşim, normal aşınmanın değil, değişen yük dağılımının bir belirtisidir. Yüksek frekanslı sızlanma genellikle diş profiline veya temas sorunlarına işaret eder. Düşük frekanslı bir gürültü genellikle yatak aşınmasından veya deforme olmuş bir yataktan kaynaklanır. Kademeli olarak artan boşluk normal aşınmadır; aniden ortaya çıkan boşluk, kırık bir dişe veya gevşek bir dişli tespit somununa işaret eder.
Daha derin bir bakış için şunu okuyun: dişli redüktörlerinin aşırı gürültüsü nasıl giderilir .
Özel dişli kutusu dişlerindeki çukurlaşma ve yan aşınma, malzeme arızaları değil, yük konsantrasyonu sorunlarıdır. Diş teması kenarda veya bir köşede yoğunlaştığında, yerel gerilim akma noktasını aşar ve çukurlaşma her dişte tam olarak aynı noktada başlar. Tasarım görev döngüsünü aşan şok yükler, titreşimli yükler veya tepe başlangıç torku bu süreci hızlandırır. Düşük hızda sürekli olarak parçalanan yağlama tabakası da yanakların erken aşınmasına yol açar.
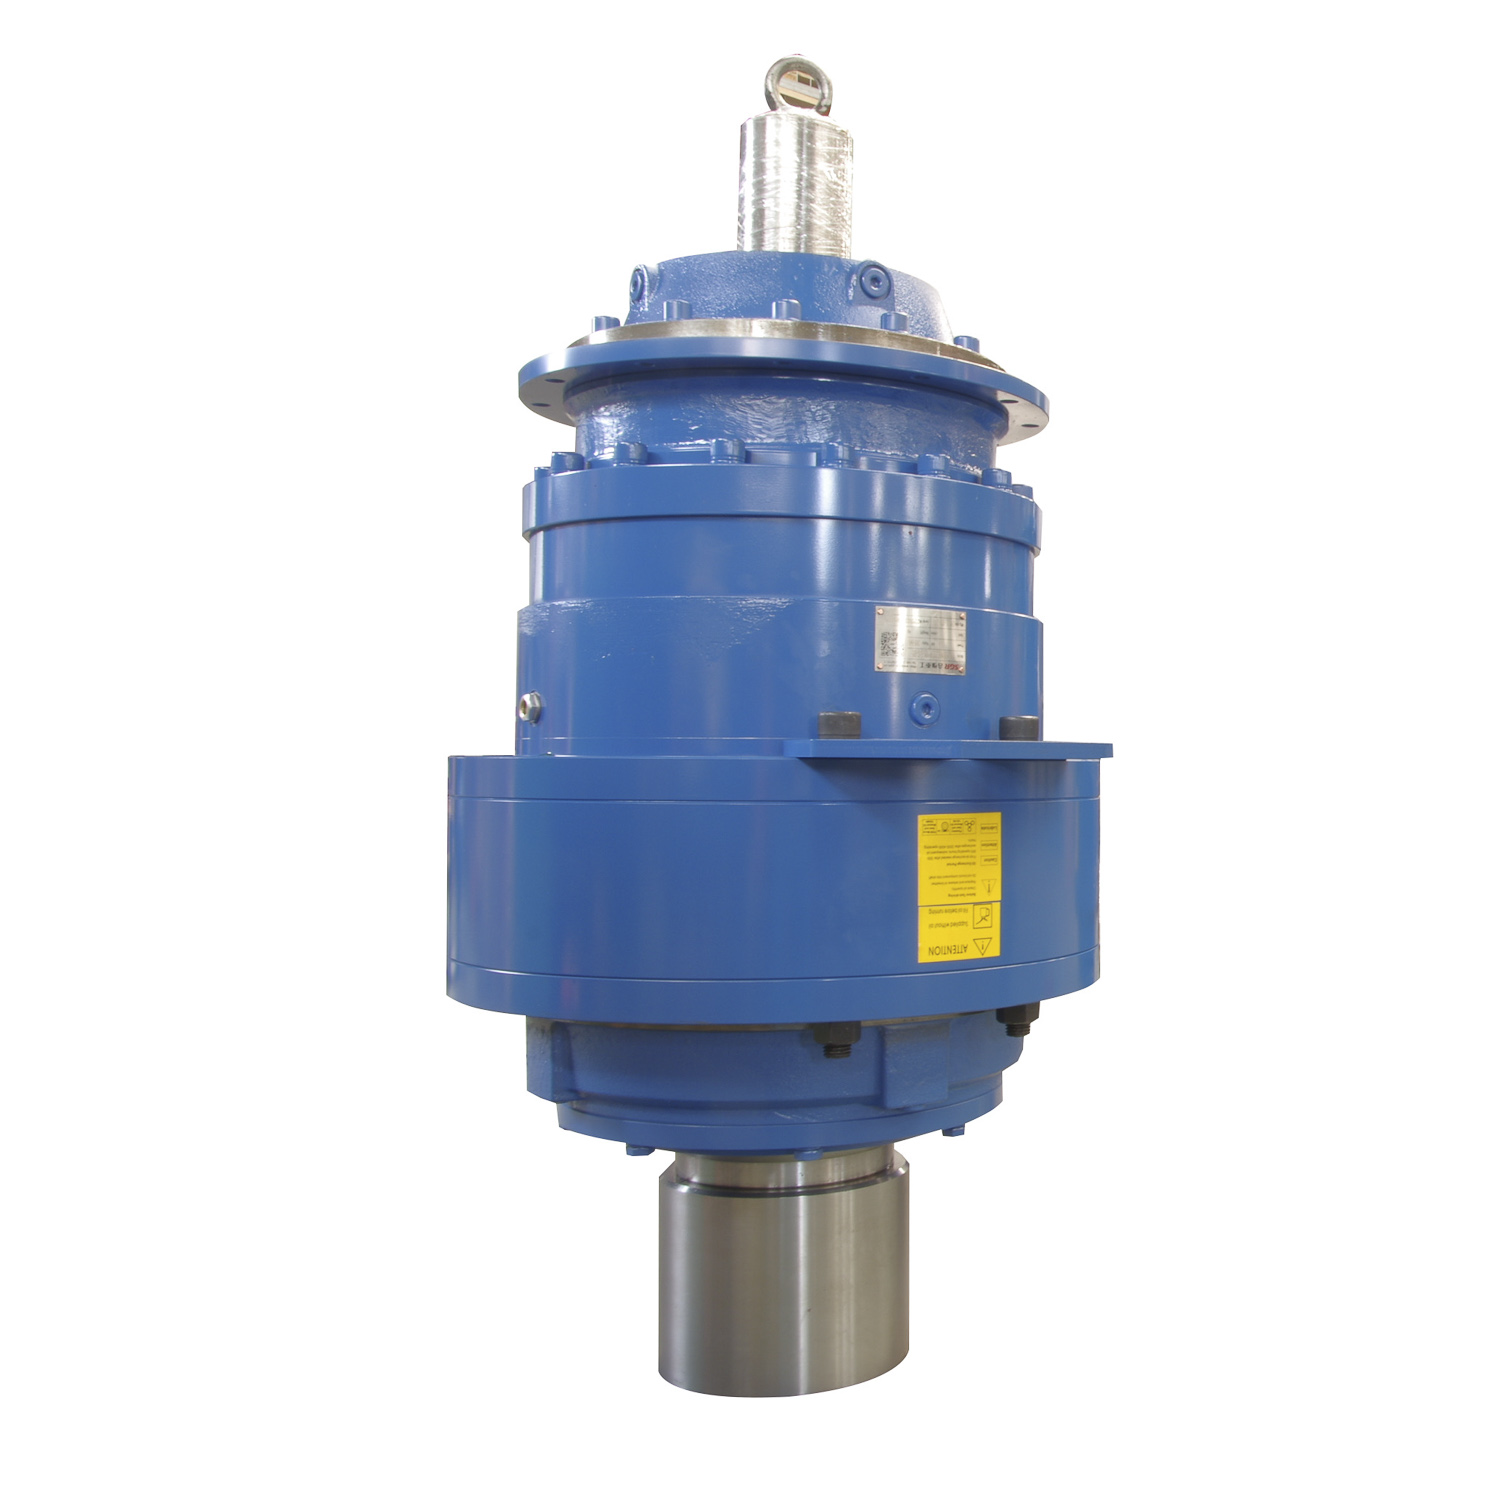 Yüksek Torklu Planet Dişli Redüktör SGR yüksek torklu planet dişli kutusu Ürünü Görüntüle →
Yapılandırılmış bir teşhis, gereksiz sökme işlemlerini önler. Özel bir dişli kutusunda bir sorun görüldüğünde bu sırayı kullanın.
| Belirti | Kök Neden | İlk Eylem |
| Yüksek sıcaklık | Yetersiz ısı dağılımı | Yağ seviyesini kontrol edin, havalandırmayı temizleyin, yükü ölçün |
| Yağ ağlıyor | Basınç oluşumu veya conta hasarı | Havalandırmayı temizleyin, conta muylusunu inceleyin |
| Gürültü ve titreşim | Yanlış hizalama veya diş teması | Hizalamayı kontrol edin, temas düzenini inceleyin |
| Yağdaki metal talaşları | Diş aşınması veya yatağın parçalanması | Yağ analizi, inceleme için parçalarına ayırın |
En güvenilir özel dişli kutusu, termal marj, doğru yük verileri ve kanıtlanmış bir temel mimari ile tasarlanmış olandır. SGR, özel dişli kutusu projelerine teklif vermeden önce yük profilini doğrulayarak yaklaşmaktadır. Şirket, on yılı aşkın dişli aktarım deneyimi, doktoralı ve kıdemli mühendislerden oluşan bir Ar-Ge ekibi ve dişli kutusu güç ve verimlilik test donanımı da dahil olmak üzere kurum içi testleri beraberinde getiriyor. Bu kombinasyon, özel bir ünitenin sürekli arıza veren bir prototipe dönüşmesi riskini azaltır.
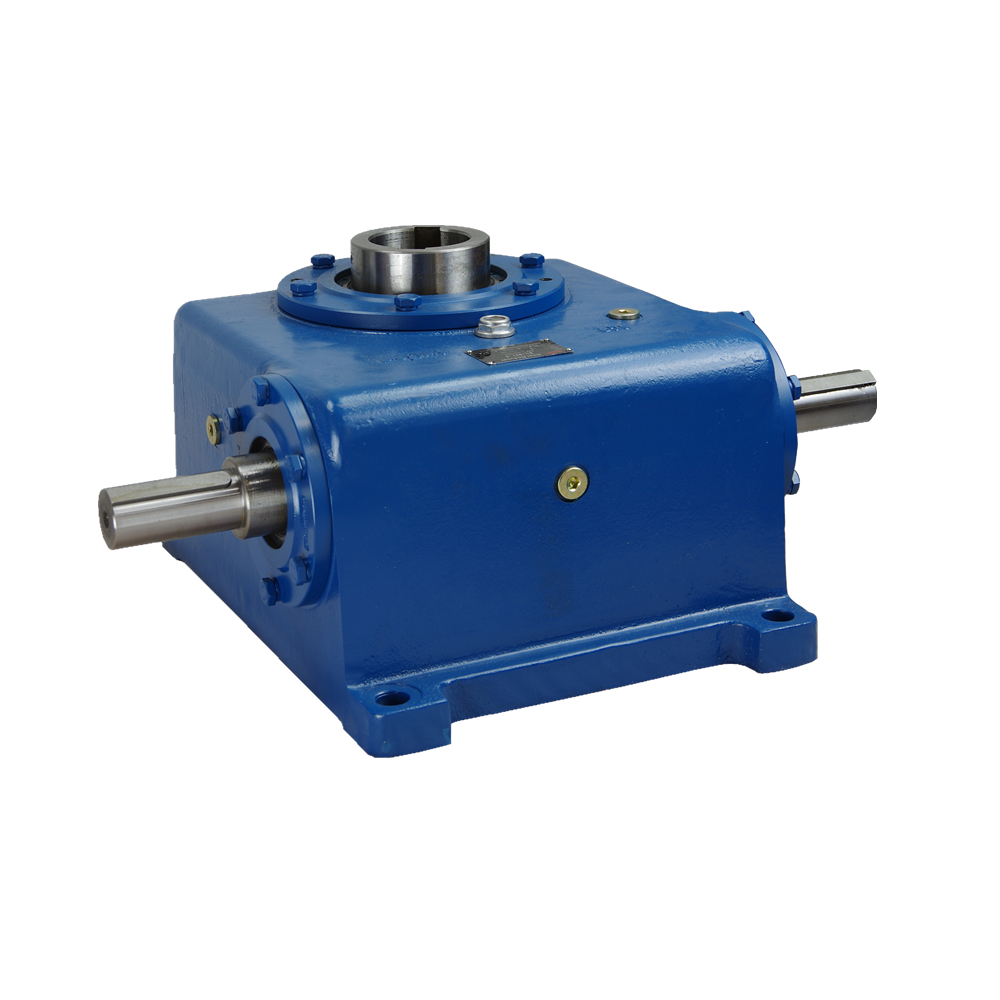 Verimli Güç Aktarımı için Çift Zarflı Şanzıman Çıkış Torku : 683 - 51180 N.m Ürünü Görüntüle →
Normal üretim kalite kontrolü, üç koordinatlı ölçüm makinelerini ve toroidal sonsuz vida ve ocak ölçüm cihazını içerir. Bu aletler diş geometrisini montajdan sonra değil, montajdan önce doğrular.
Özel şanzıman arızasından sonra bakım ekiplerinin en sık sorduğu soruların yanıtları.
Doğru tasarlanmış ve bakımı yapılmış özel bir dişli kutusu, görev döngüsüne, yağlama planına ve ortalama çalışma sıcaklığına bağlı olarak genellikle 20.000 ila 40.000 saat arasında çalışır.
Muhafaza ve dişli dişleri hasarsızsa, contaların değiştirilmesi ve havalandırma sisteminin kontrol edilmesi genellikle sızıntıyı çözer. Çukurlu veya çatlak dişlilerin değiştirilmesi gerekir.
90 santigrat derecenin üzerindeki yağ sıcaklıkları, çoğu endüstriyel dişli kutusu için, sentetik yağlayıcılarda bile bir tehlike işaretidir. Bu noktada üniteyi durdurun ve termal yolu araştırın.
Yıllık yağ analizi yapın, sürekli çalışan ünitelerde yağ seviyesini aylık olarak kontrol edin ve yağı her 4.000 ila 6.000 çalışma saatinde bir değiştirin.

Sgr ' s n Seri yüksek tork koaksiyel...
Detaylara bakın
Ürün Bilgisi: . MNC3E400 Serisi Yüksek Hız...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Merkez mesafesi: 100 ~ 710 mm Hız oranı: I ≥ 10. Tasarım modülerleştirmesi, spesifikasyon ...
Detaylara bakın
Çeşitli hız oranları seçilebilir, standart hidrolik motor arayüzü, çıkış mili dişleri entegre edi...
Detaylara bakın
Şanzıman, standartlaştırma ve iyi sızdırmazlık ile tasarlanmıştır ve çok açılı kurulumlara uyum s...
Detaylara bakın
Gezegensel dişli şanzımanının yüksek verimliliğini, büyük hız oranları için bir solucan dişli red...
Detaylara bakın
SGR, 1996'dan beri ISO 9001 sertifikalı, DNV akredite endüstri şanzıman üreticisidir. Dünya çapındaki markalara farklı dişli redüktörleri tedarik ediyoruz.

